BIGTREETECH Micro Probe V2
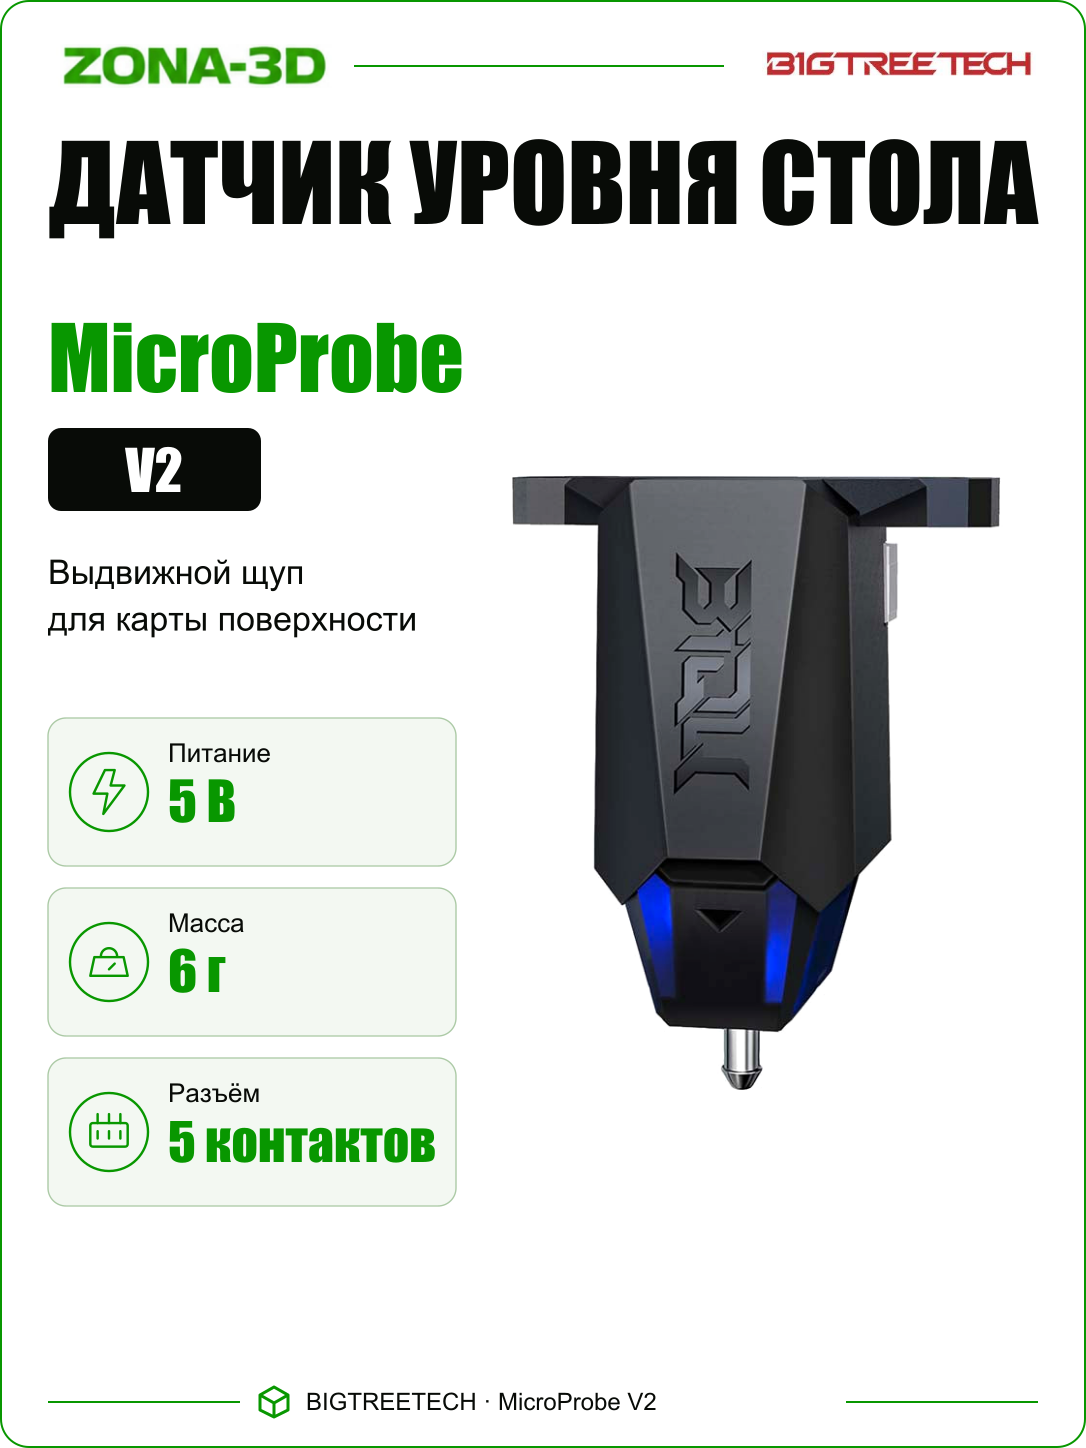
Выдвижной щуп · питание 5 В · масса 6 г
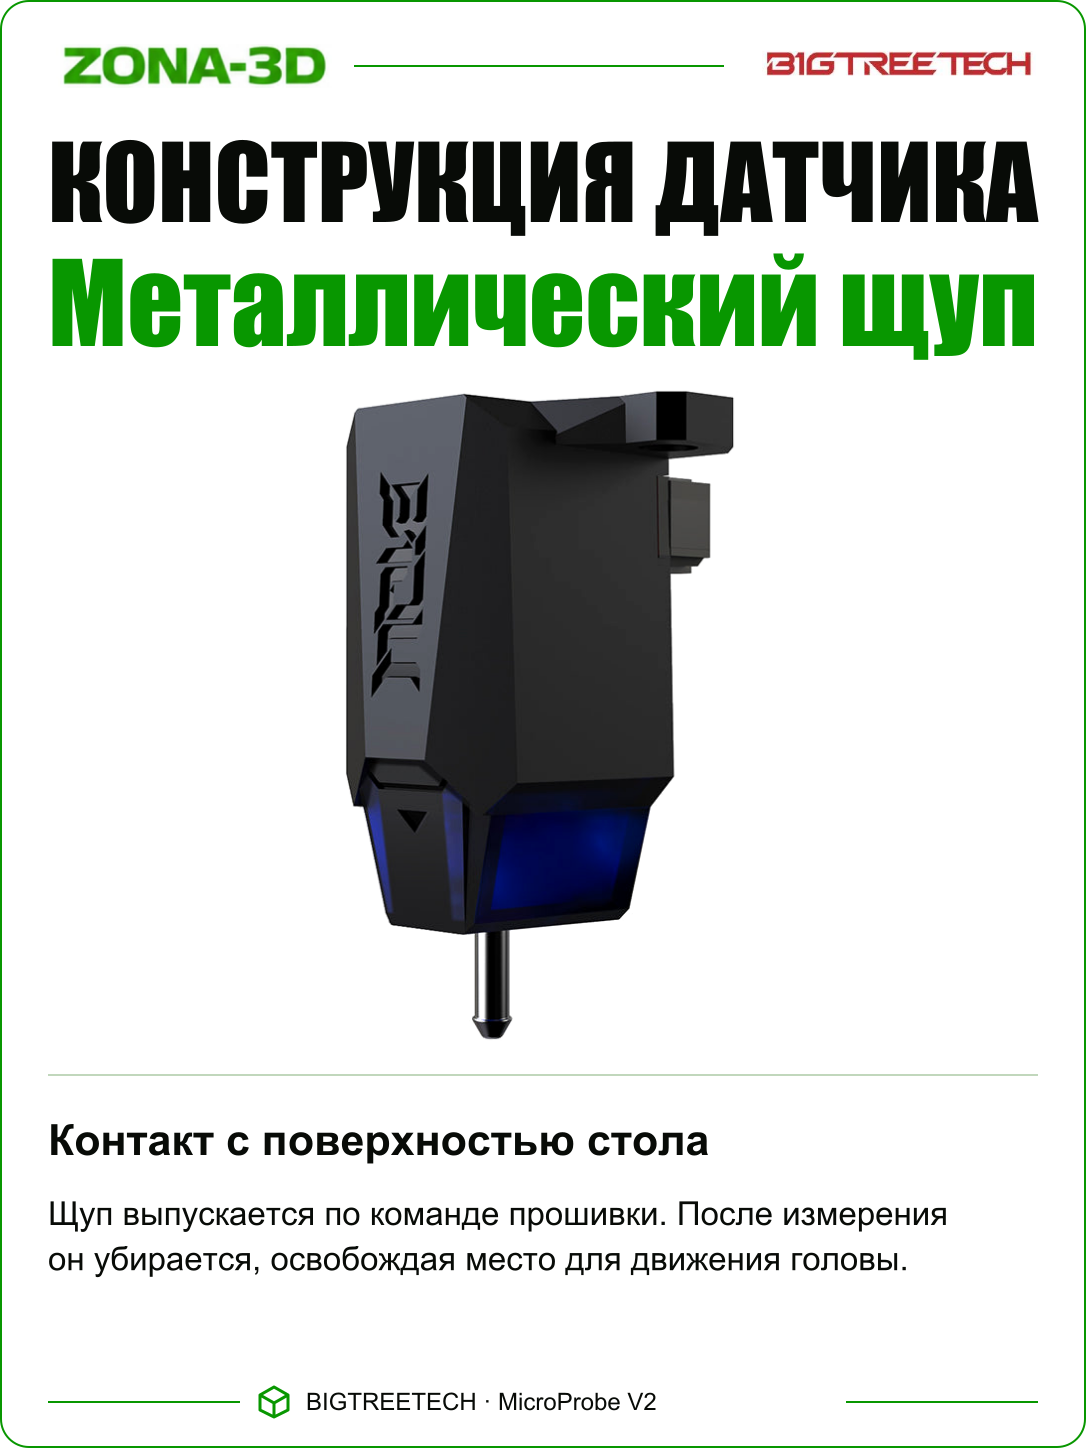
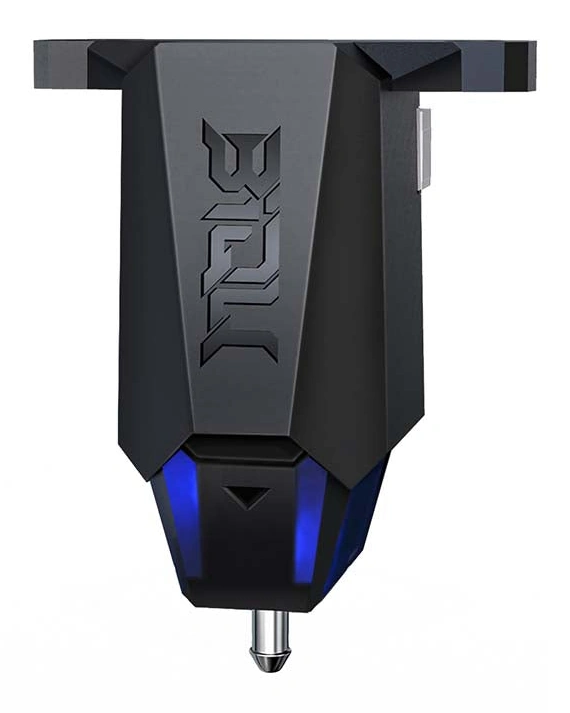
BIGTREETECH Micro Probe V2 — компактный контактный датчик для построения карты стола и определения положения оси Z на FDM-принтере. Выдвижной щуп касается печатной поверхности во время измерения и убирается перед печатью. Датчик подходит для стекла, PEI и металлических пластин при правильном креплении и настройке прошивки.
Корпус весит около 6 г и занимает мало места рядом с хотэндом. Сменный щуп облегчает обслуживание. Для V2 важны две отдельные линии: управление выпуском и сигнал касания с активным низким уровнем. Настройки первой версии Micro Probe и BLTouch нельзя переносить без проверки.
Контактное измерение стекла, PEI и металла.
Освобождает пространство при печати.
Крепление, смещения и полярность V2.
Что меняется в подготовке к печати
Micro Probe измеряет высоту в нескольких точках, после чего прошивка компенсирует небольшие неровности поверхности во время движения головы. Это помогает получить более равномерный первый слой при смене печатной пластины и после обслуживания механики.
Контактный принцип не требует металлической подложки под поверхностью. При этом карта стола не устраняет люфты, сильный перекос портала или ослабленное крепление. Сначала приводят в порядок механику, затем калибруют положение щупа относительно сопла.
Характеристики V2
| Тип измерения | Контактный, выдвижной сменный щуп |
|---|---|
| Питание | 5 В |
| Ток по руководству | 19 мА в ожидании; 350 мА при работе |
| Линия управления | Совместима с логикой 3,3 и 5 В |
| Выход обнаружения | Открытый сток, V2 срабатывает низким уровнем |
| Подключение | 5 контактов, шаг разъёма 1,25 мм |
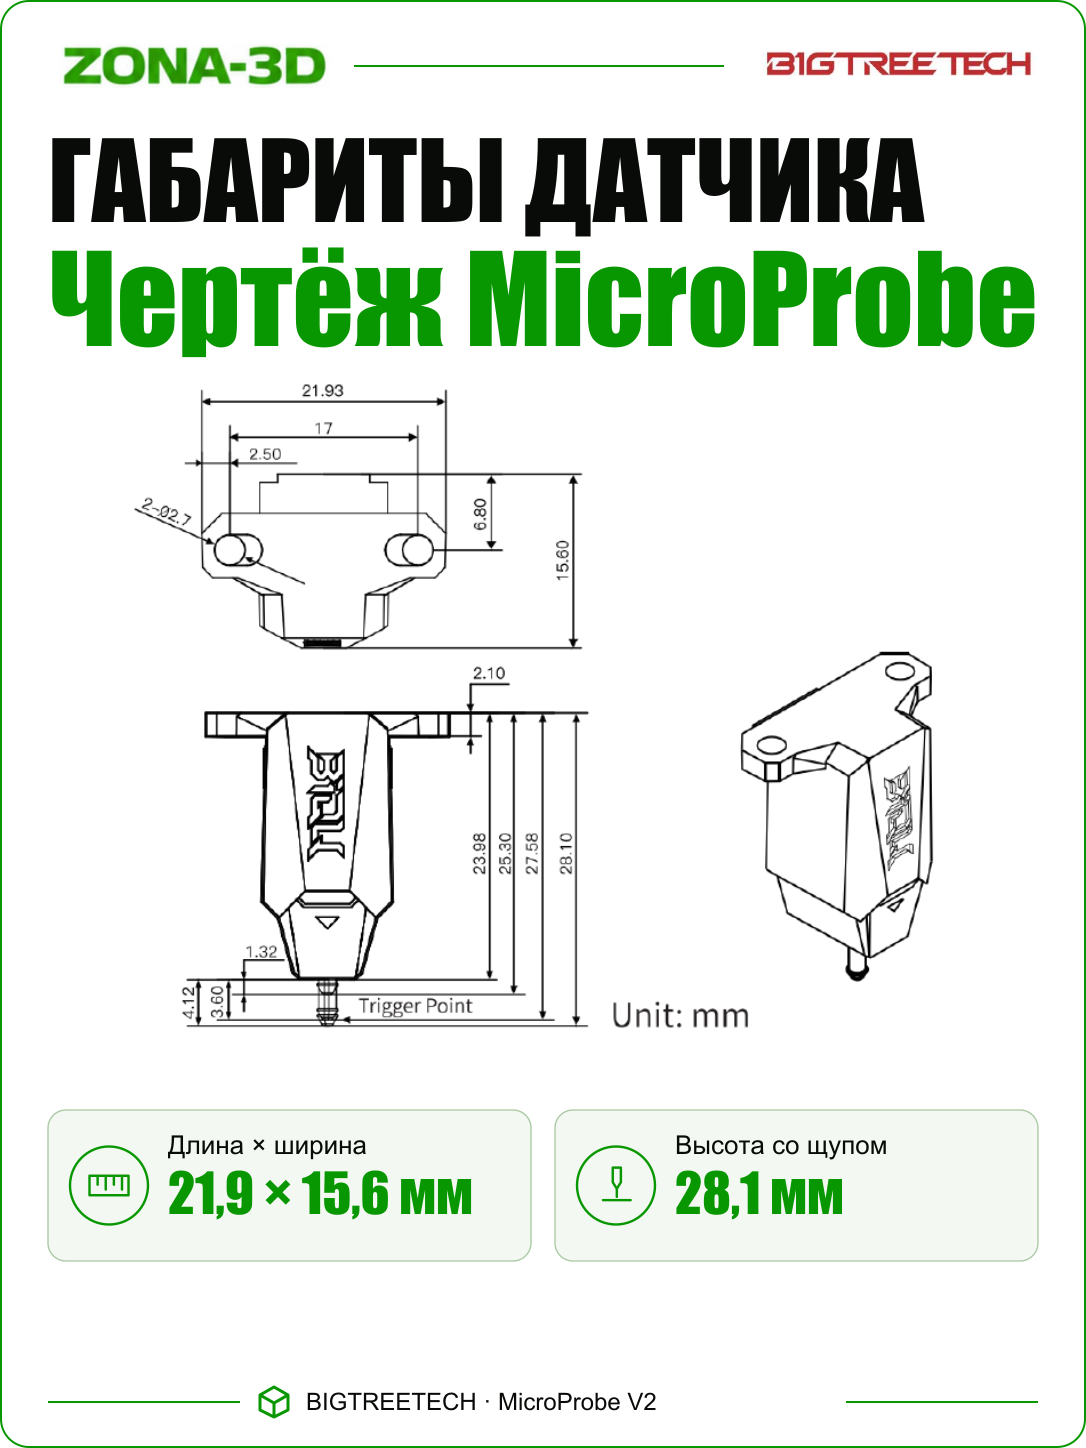
| Габариты | 21,9 × 15,6 × 28,1 мм с выдвинутым щупом |
| Масса | Около 6 г |
| Температура окружающей среды | Не выше 60 °C по руководству |
| Прошивки | В руководстве есть настройка Klipper, Marlin и RRF |
Крепление и рабочая высота
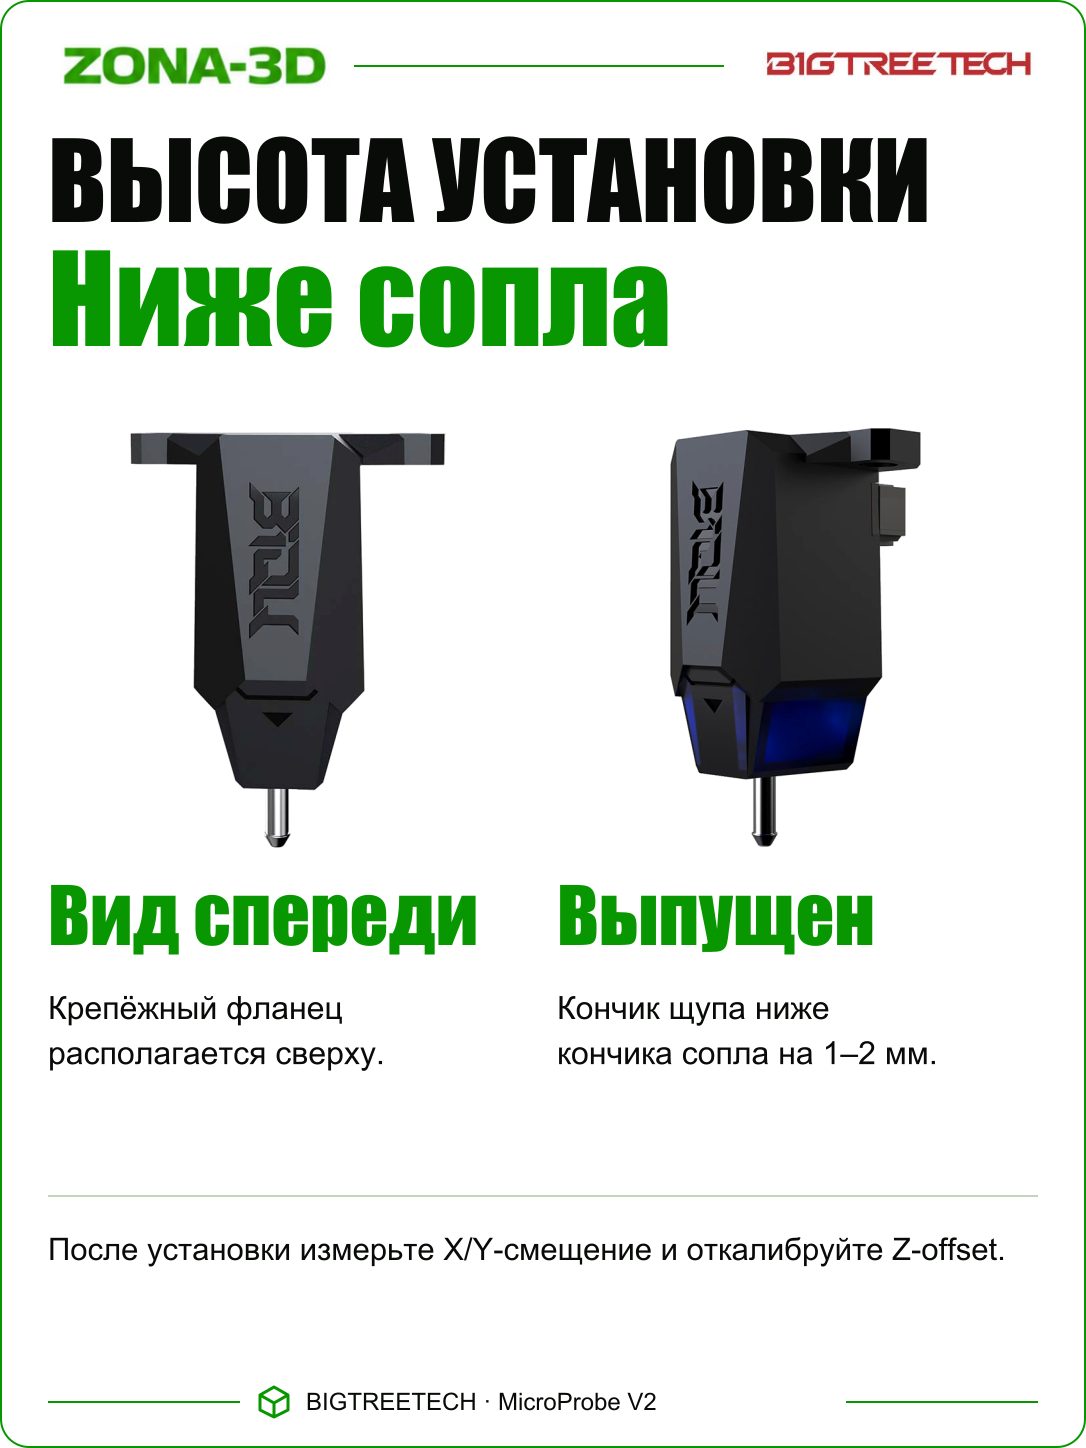
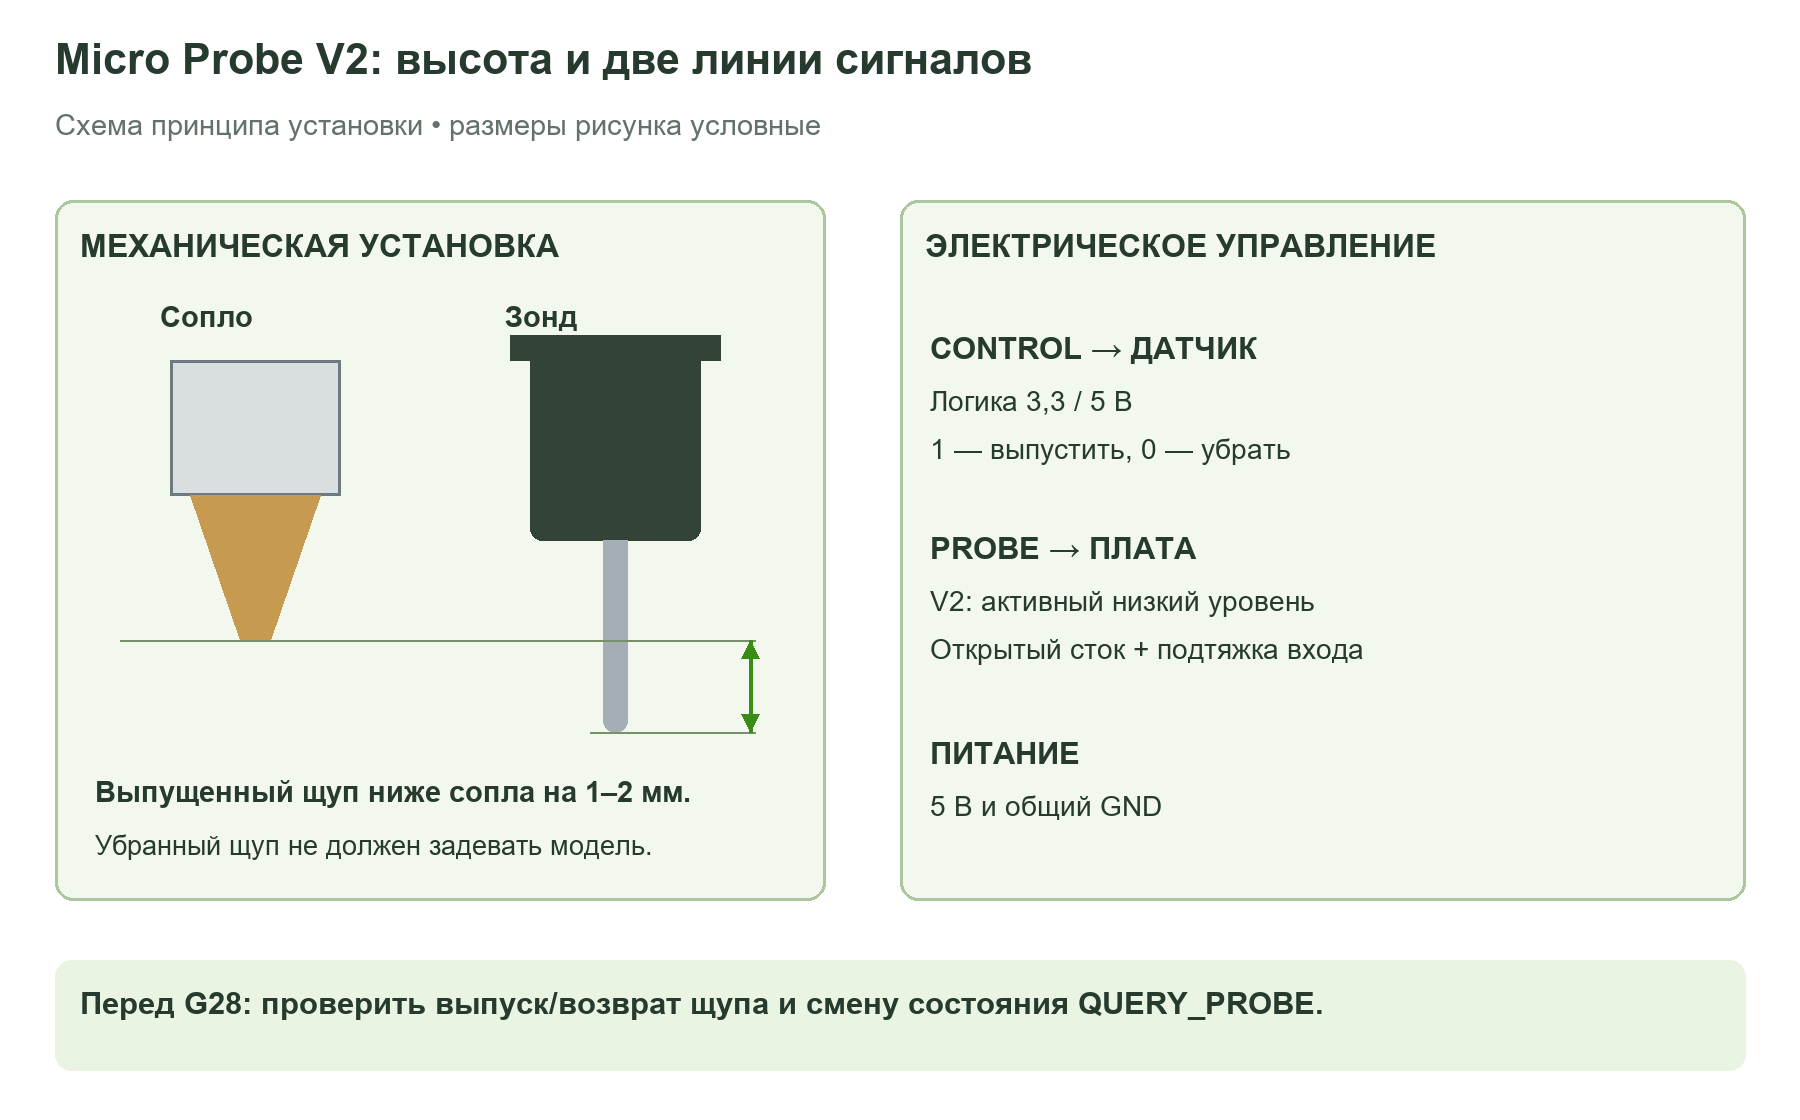
При полностью выпущенном щупе его нижняя точка должна быть примерно на 1–2 мм ниже сопла. В убранном положении щуп должен оставаться выше сопла и не задевать деталь или зажимы стола. Высоту проверяют на собранной голове, а не только по CAD-модели кронштейна.
Крепление должно быть жёстким, без смещения при касании. Для разных голов применяются отдельные кронштейны; наличие модели в списке совместимости не означает установку без переходника. В репозитории BTT доступны варианты для нескольких конструкций, включая EVA и StealthBurner.
Подключение: питание, управление, обнаружение
Датчик получает 5 В; линия управления допускает уровни 3,3 и 5 В. Выход обнаружения выполнен с открытым стоком, поэтому вход платы должен иметь подтяжку к допустимому для него логическому напряжению. BTT рекомендует для V2 порт с внешней подтяжкой: внутренней подтяжки некоторых контроллеров недостаточно.
В руководстве приведён вариант управления через Servos и обнаружения через Z-STOP. Подходящий разъём выбирают по схеме конкретной платы, а не только по его названию. Сверяют GND, 5V, Control, GND и Probe на обоих концах кабеля; порядок цветов у сторонних удлинителей может отличаться.
Похожая последовательность контактов BLTouch не означает одинаковый протокол. До включения проверяют распиновку, а прошивку настраивают именно для Micro Probe. Питание 12 или 24 В на его пятивольтовый разъём не подают.
Особенность V2 и настройка Klipper
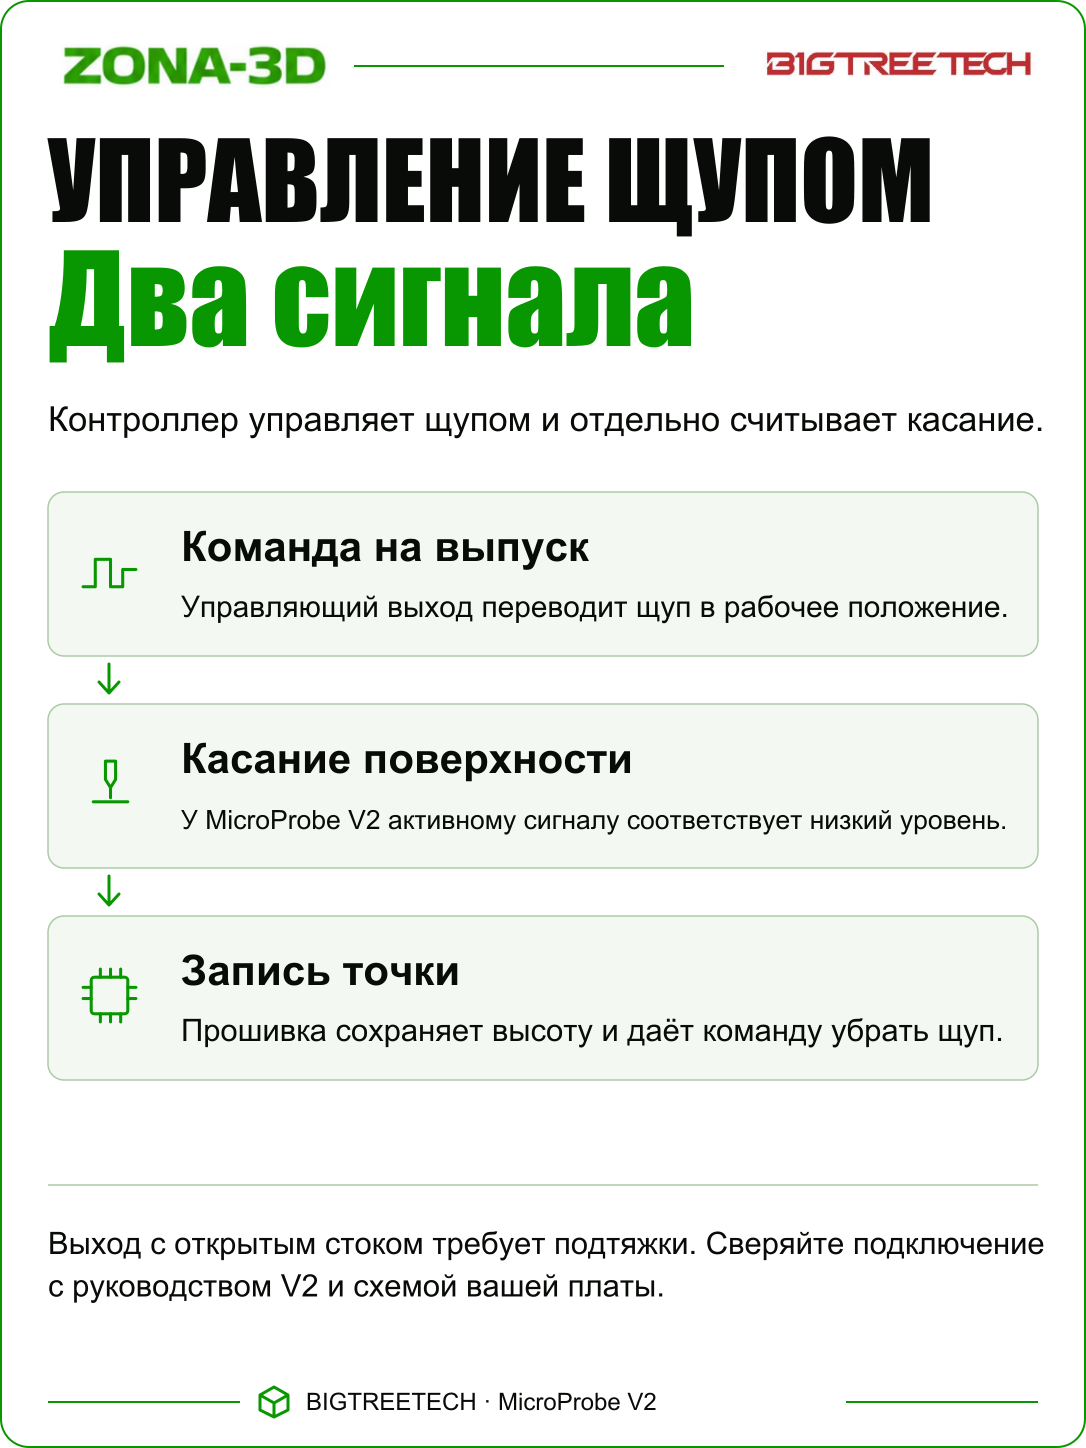
У V1 сигнал касания активен высоким уровнем, у V2 — низким. В Klipper Micro Probe настраивают через [output_pin] для управления и [probe] для обнаружения. В фирменных макросах значение 1 выпускает щуп, 0 убирает, а перед измерением выдерживается 500 мс.
Например, для SKR MINI E3 V3.0 руководство задаёт управление PA1 и вход ^!PC14. Знак ^ включает подтяжку, ! инвертирует вход для V2. Для другой платы и другого разъёма берут фактические GPIO; эти номера не являются универсальными.
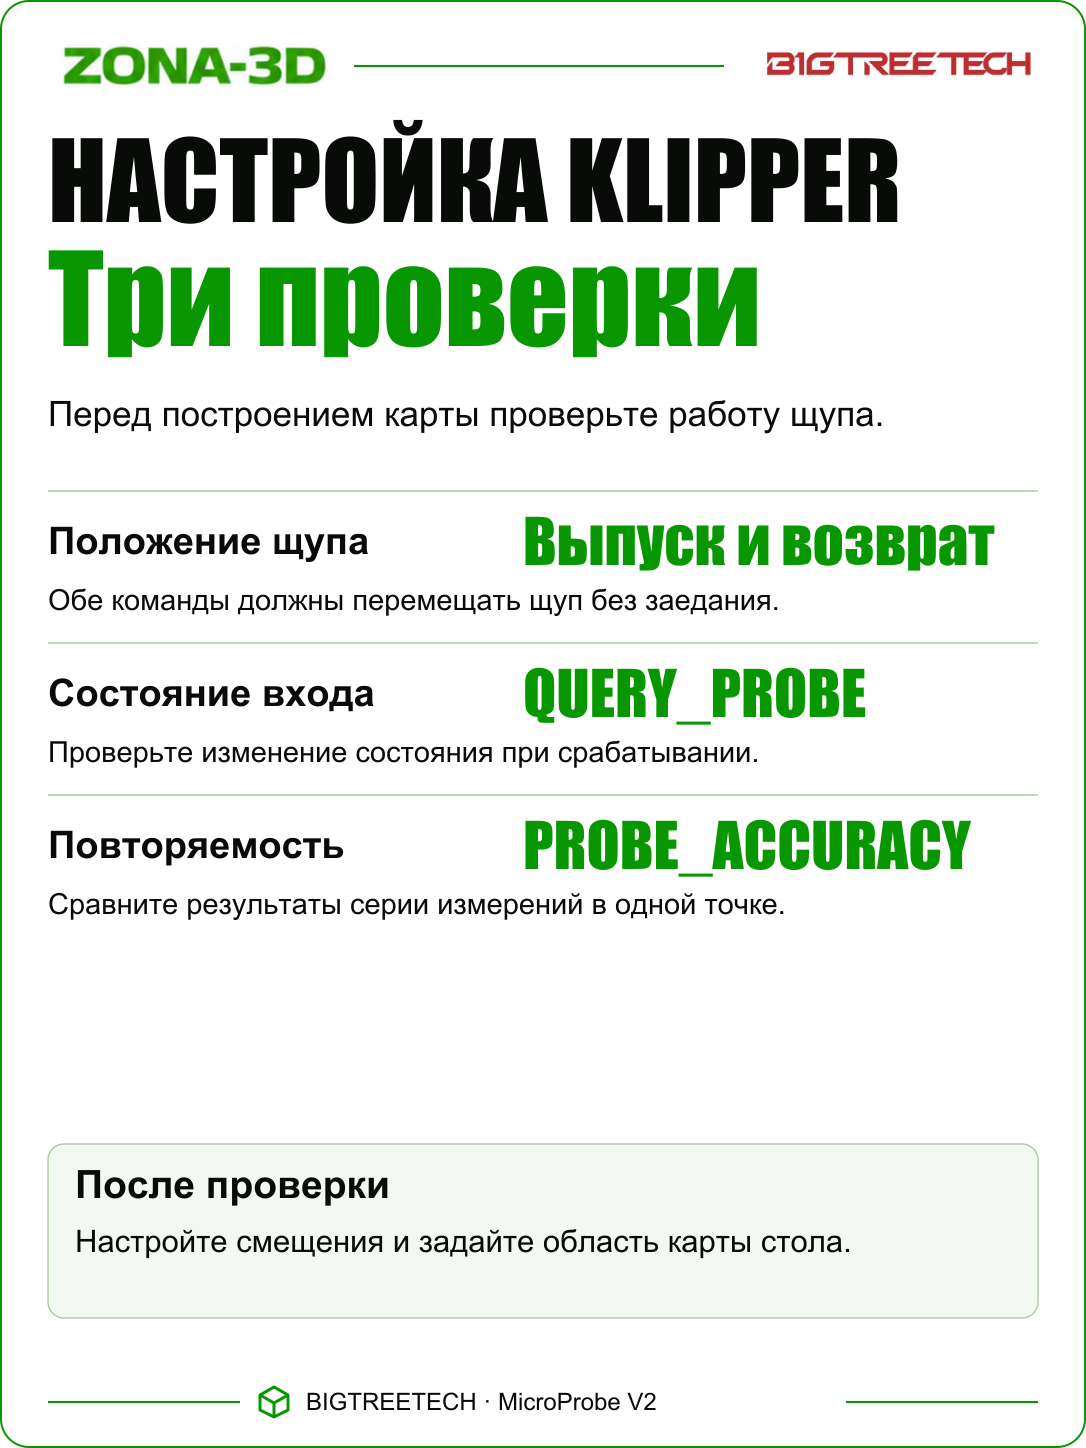
До первого G28 с достаточным зазором до стола проверяют выпуск, возврат и изменение состояния через QUERY_PROBE при аккуратном нажатии на щуп. Если состояние постоянно одно и то же, исправляют подключение, подтяжку или полярность сигнала до любых движений к поверхности.
Калибровка и оценка повторяемости
После проверки срабатывания задают реальные смещения X/Y и безопасные границы сетки: в каждой точке над столом должен находиться сам щуп. Высоту Z определяют через PROBE_CALIBRATE, принимают результат и сохраняют SAVE_CONFIG. Затем проверяют повторяемость командой PROBE_ACCURACY и строят карту стола.
Производитель указывает стандартное отклонение 0,001 мм при окружающей температуре 24 °C и столе 60 °C; при 60 °C окружающей среды и столе 100 °C — 0,003 мм. Это показатели повторяемости в заданных условиях, а не гарантированная абсолютная точность всей системы.
Калибровку и измерения выполняют при согласованном тепловом состоянии принтера. После замены сопла, перестановки датчика или изменения геометрии крепления проверяют Z-offset заново. Щуп и поверхность держат чистыми; деформированный щуп заменяют.
Документация
Руководство Micro Probe V2 · Модели креплений BTT · Калибровка датчика в Klipper.