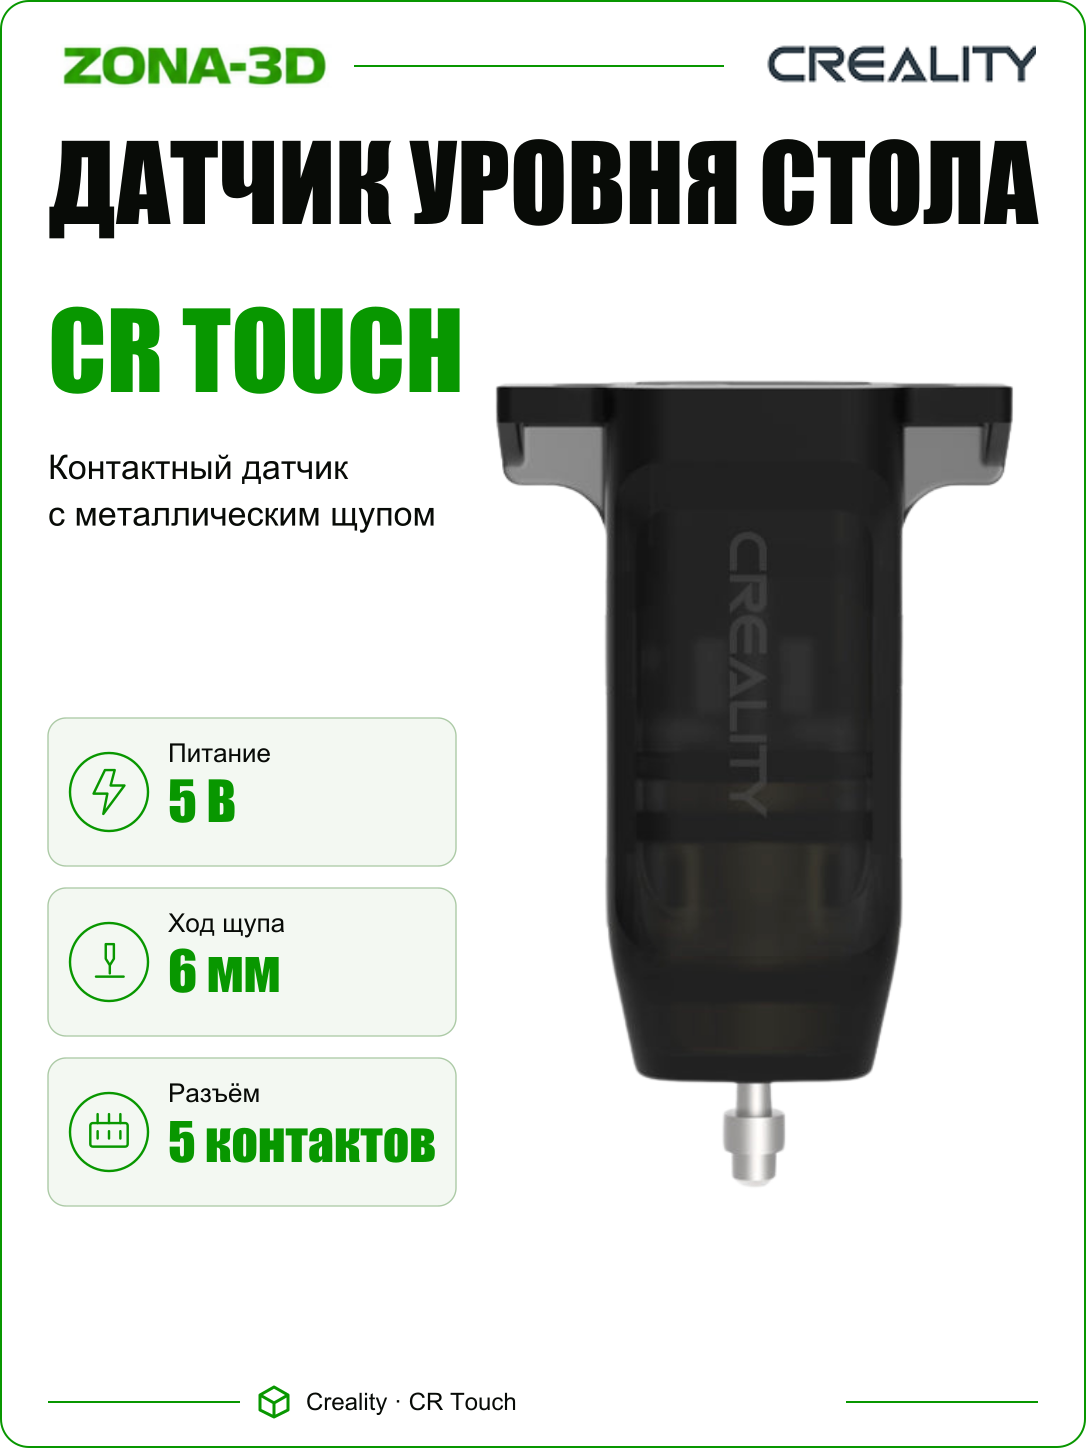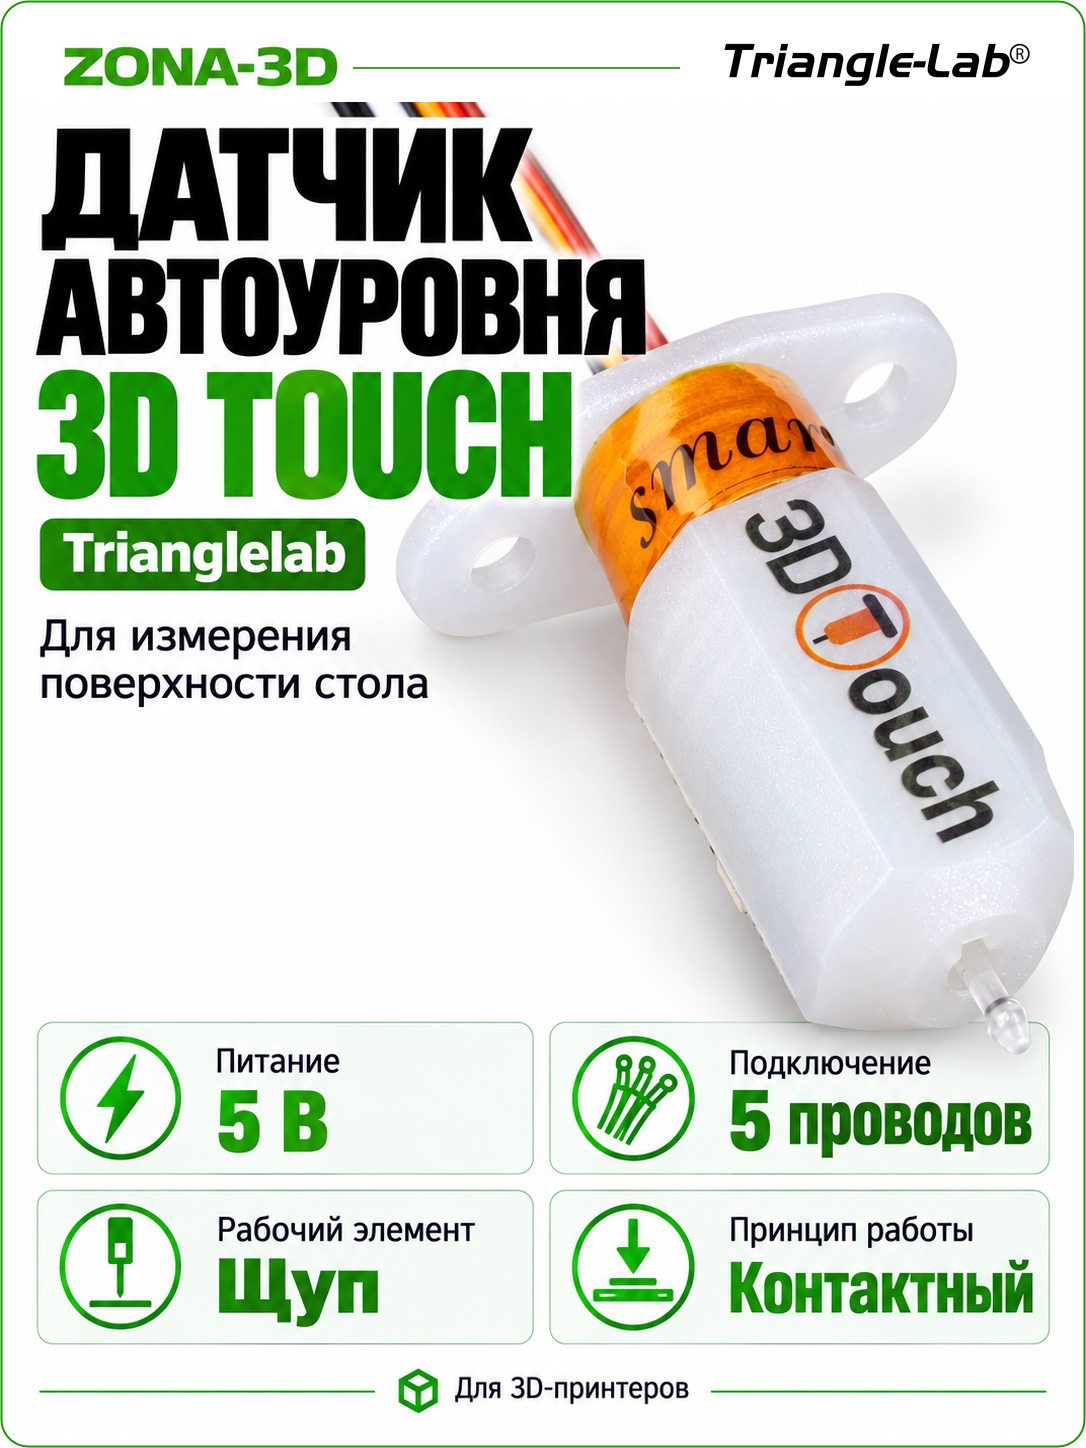
Trianglelab 3D Touch
5 В · пять проводов · выдвижной щуп
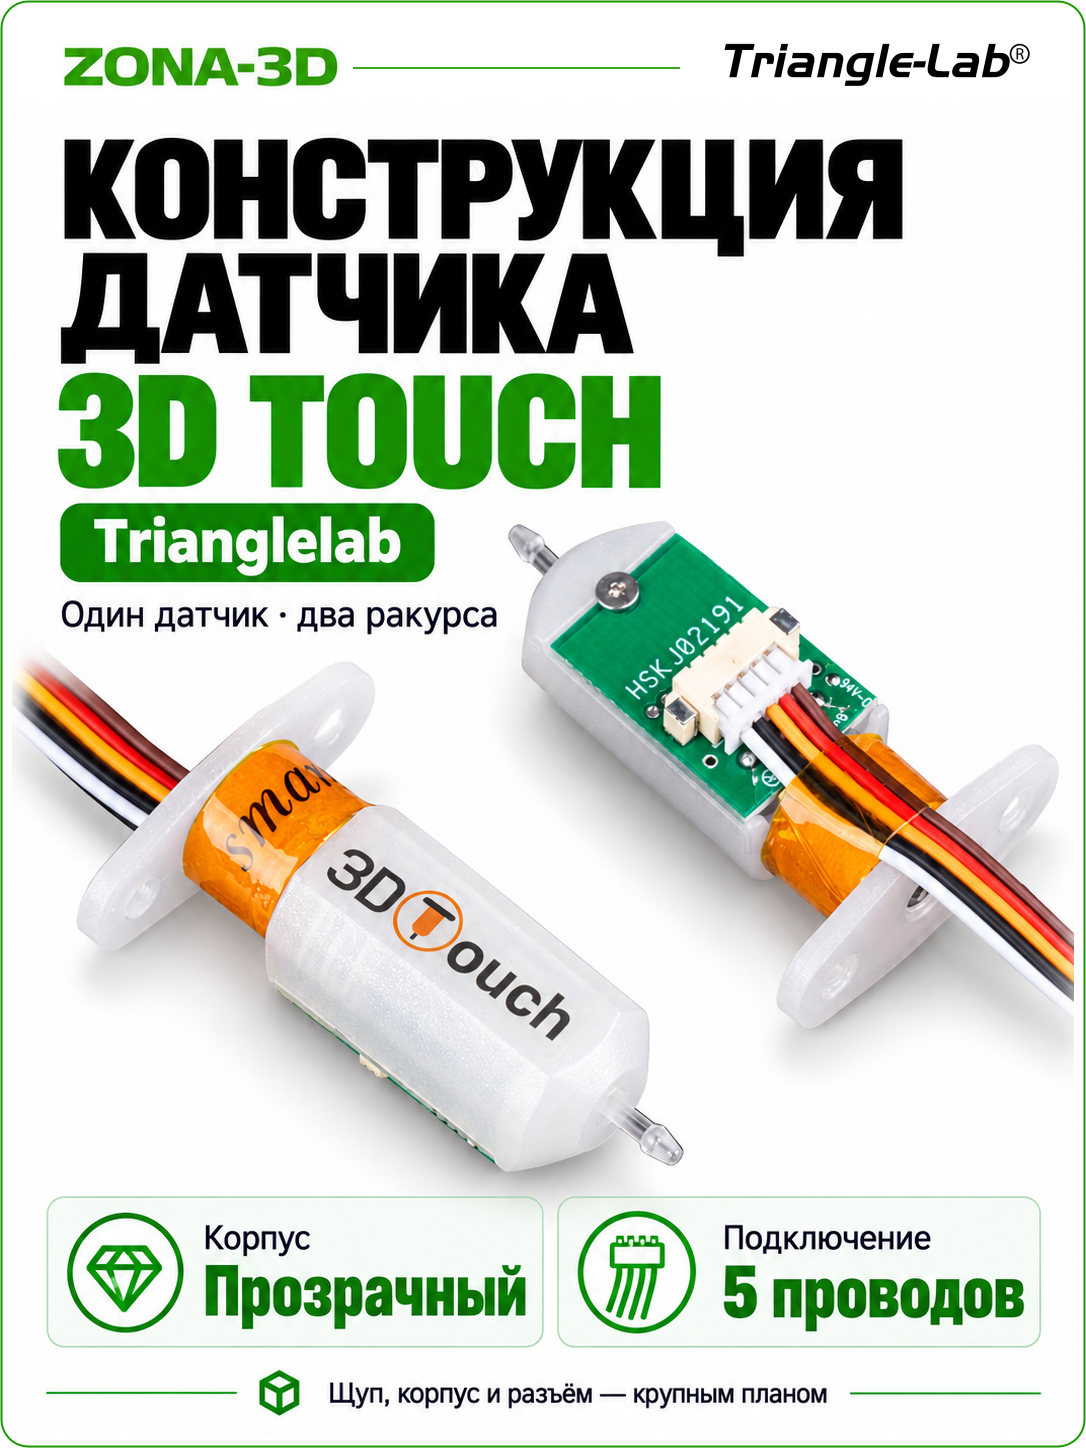
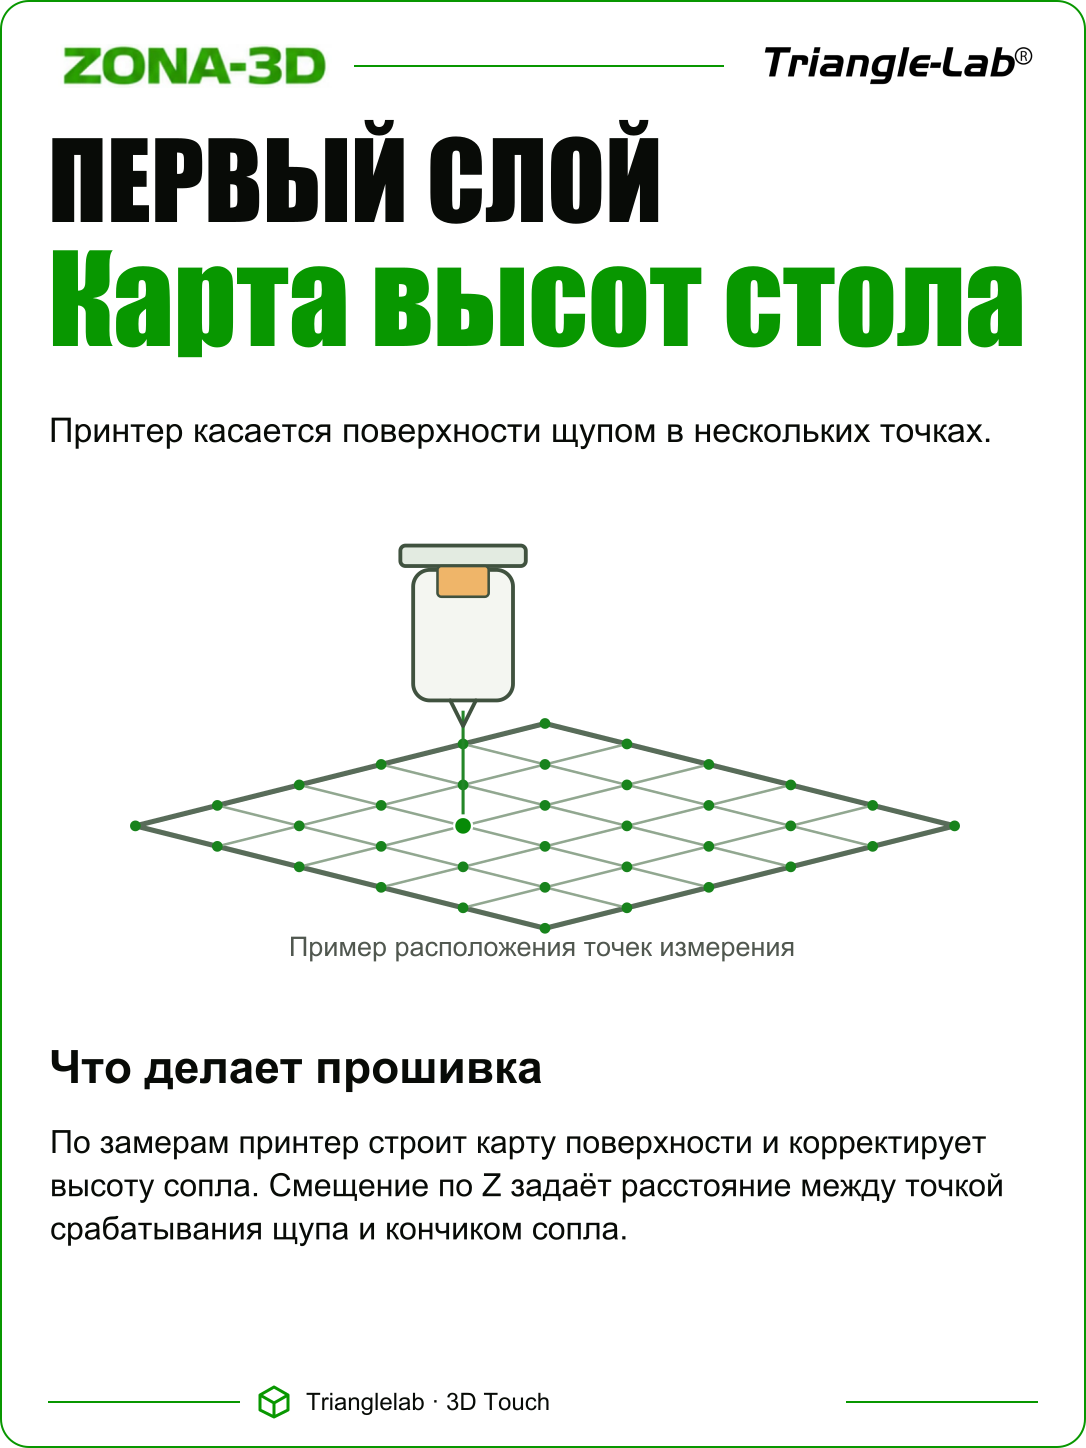
Trianglelab 3D Touch — контактный датчик поверхности стола с выдвижным щупом. Он регистрирует касание в заданных точках, а прошивка принтера строит карту высот и использует её для компенсации неровностей при печати первого слоя. Питание датчика — 5 В; подключение состоит из пяти проводов с отдельными цепями управления щупом и сигнала срабатывания.
Для измерения высот и настройки компенсации первого слоя.
Контактный щуп работает по поверхности.
Освобождает пространство во время печати.
Z-offset, повторяемость и карта высот.
Что делает контактный щуп
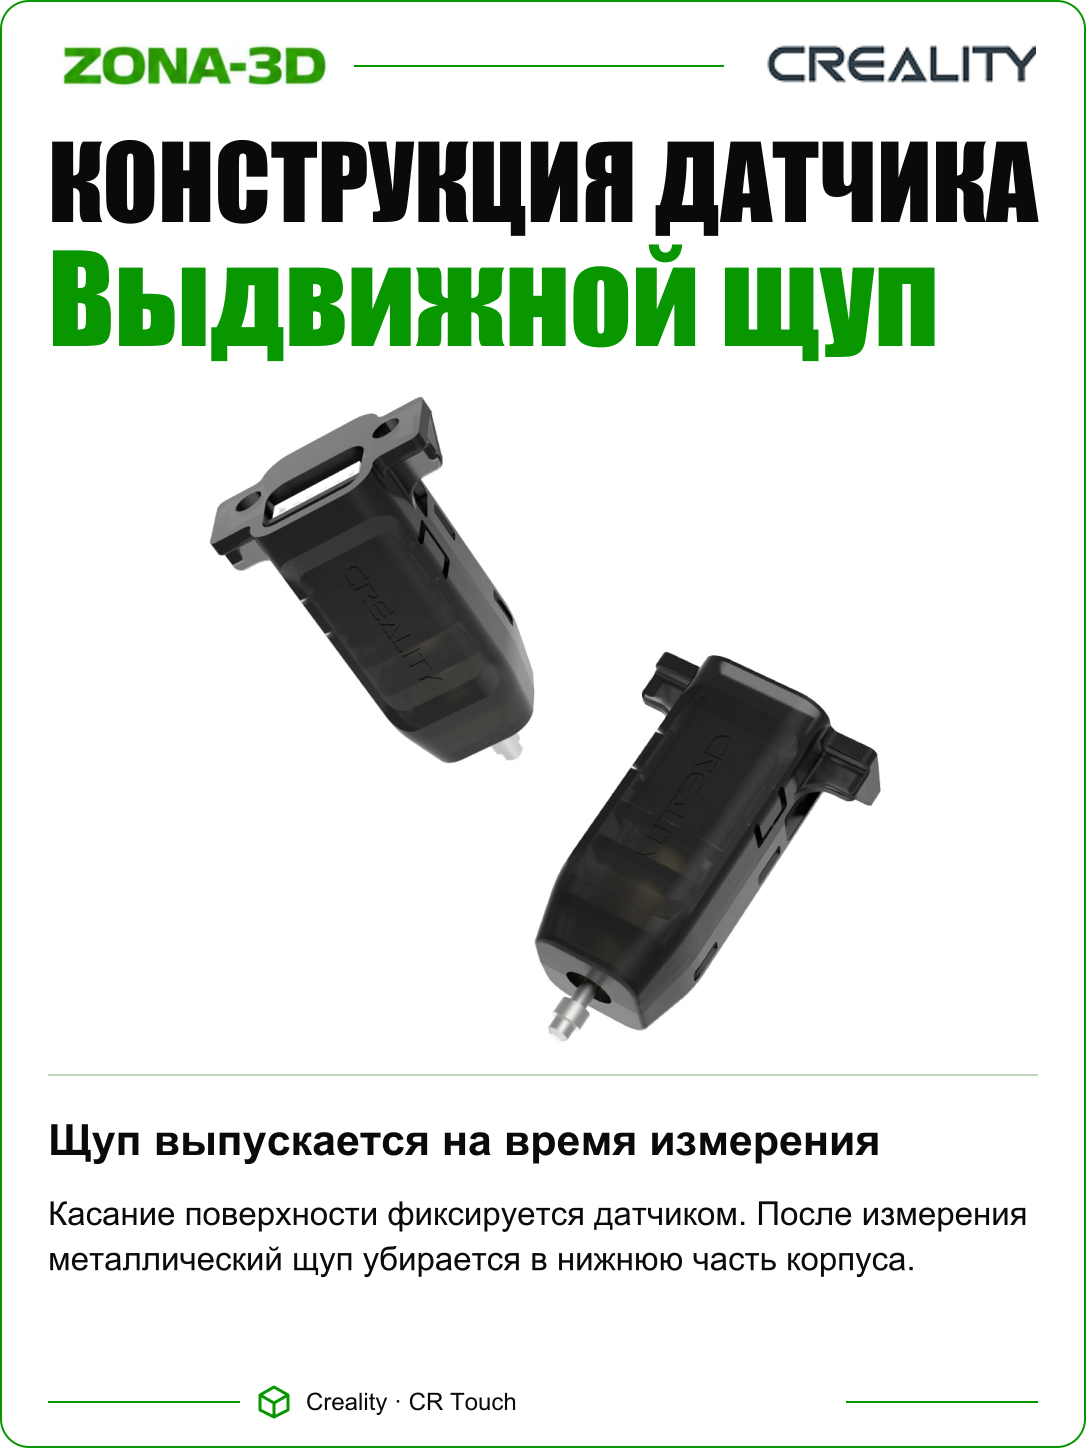
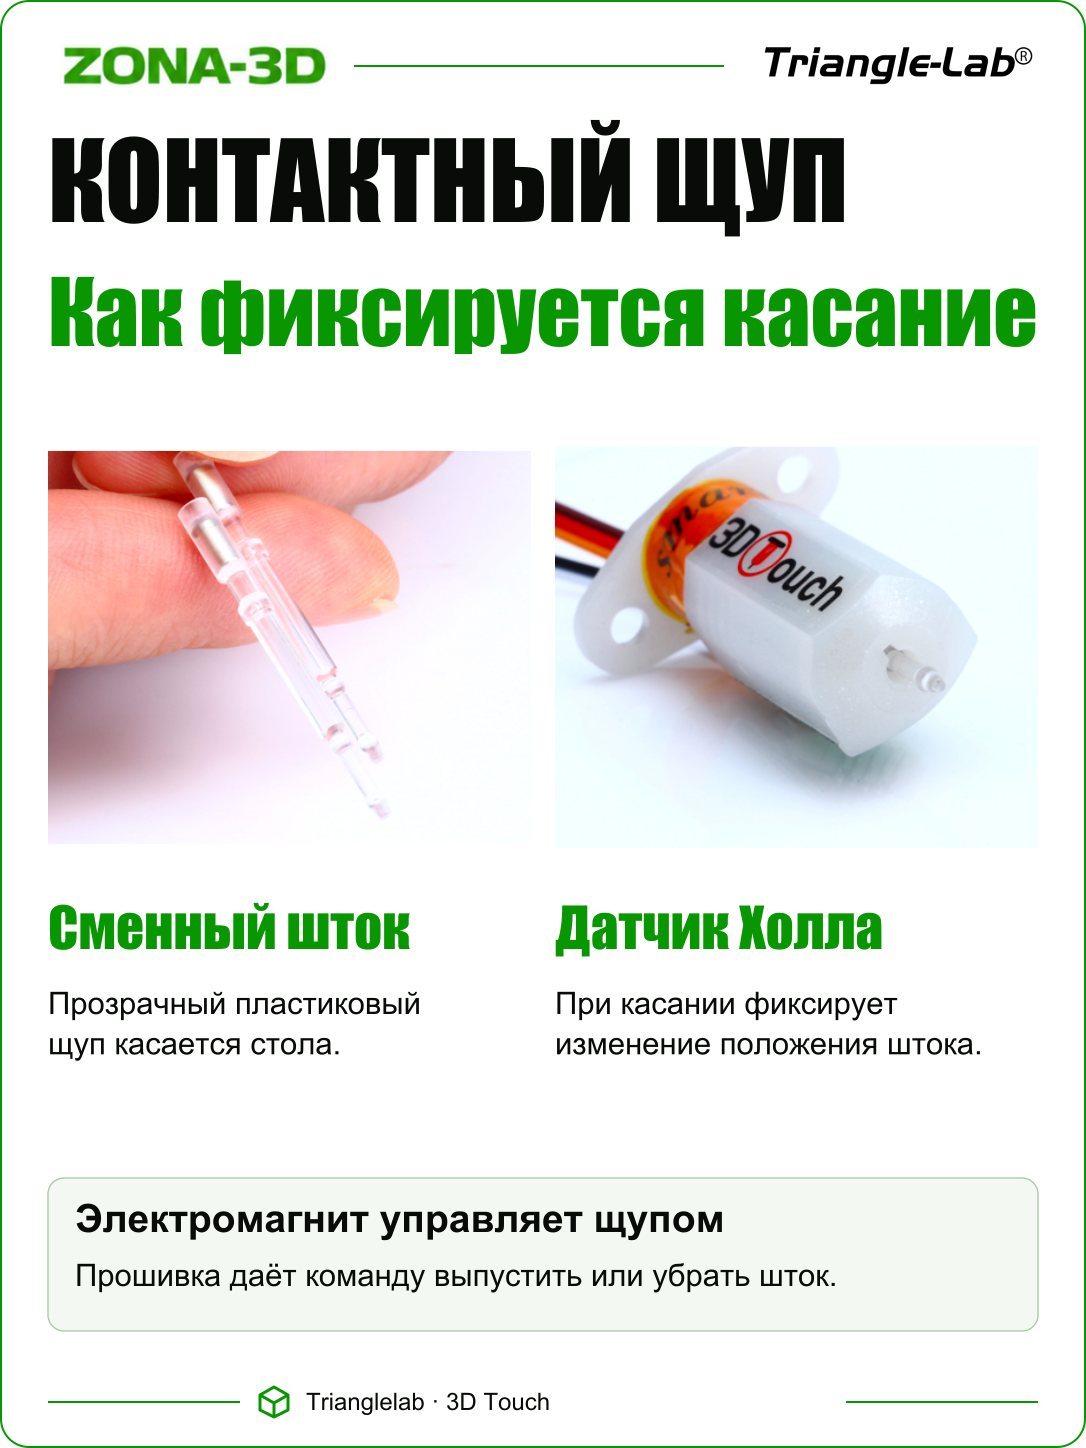
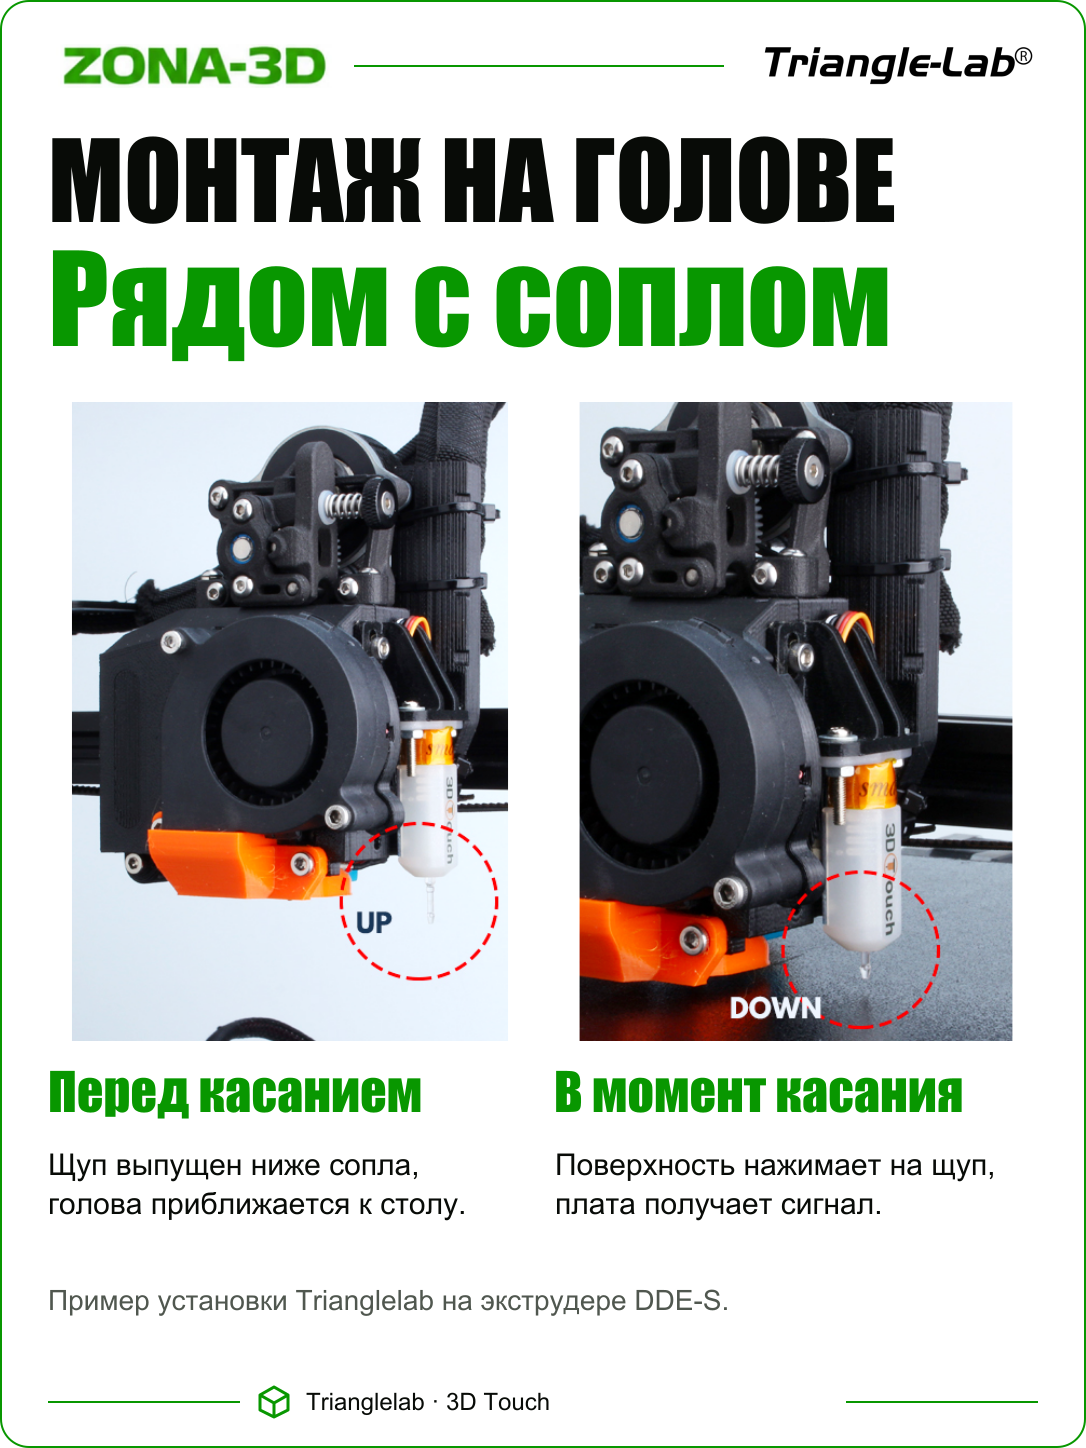
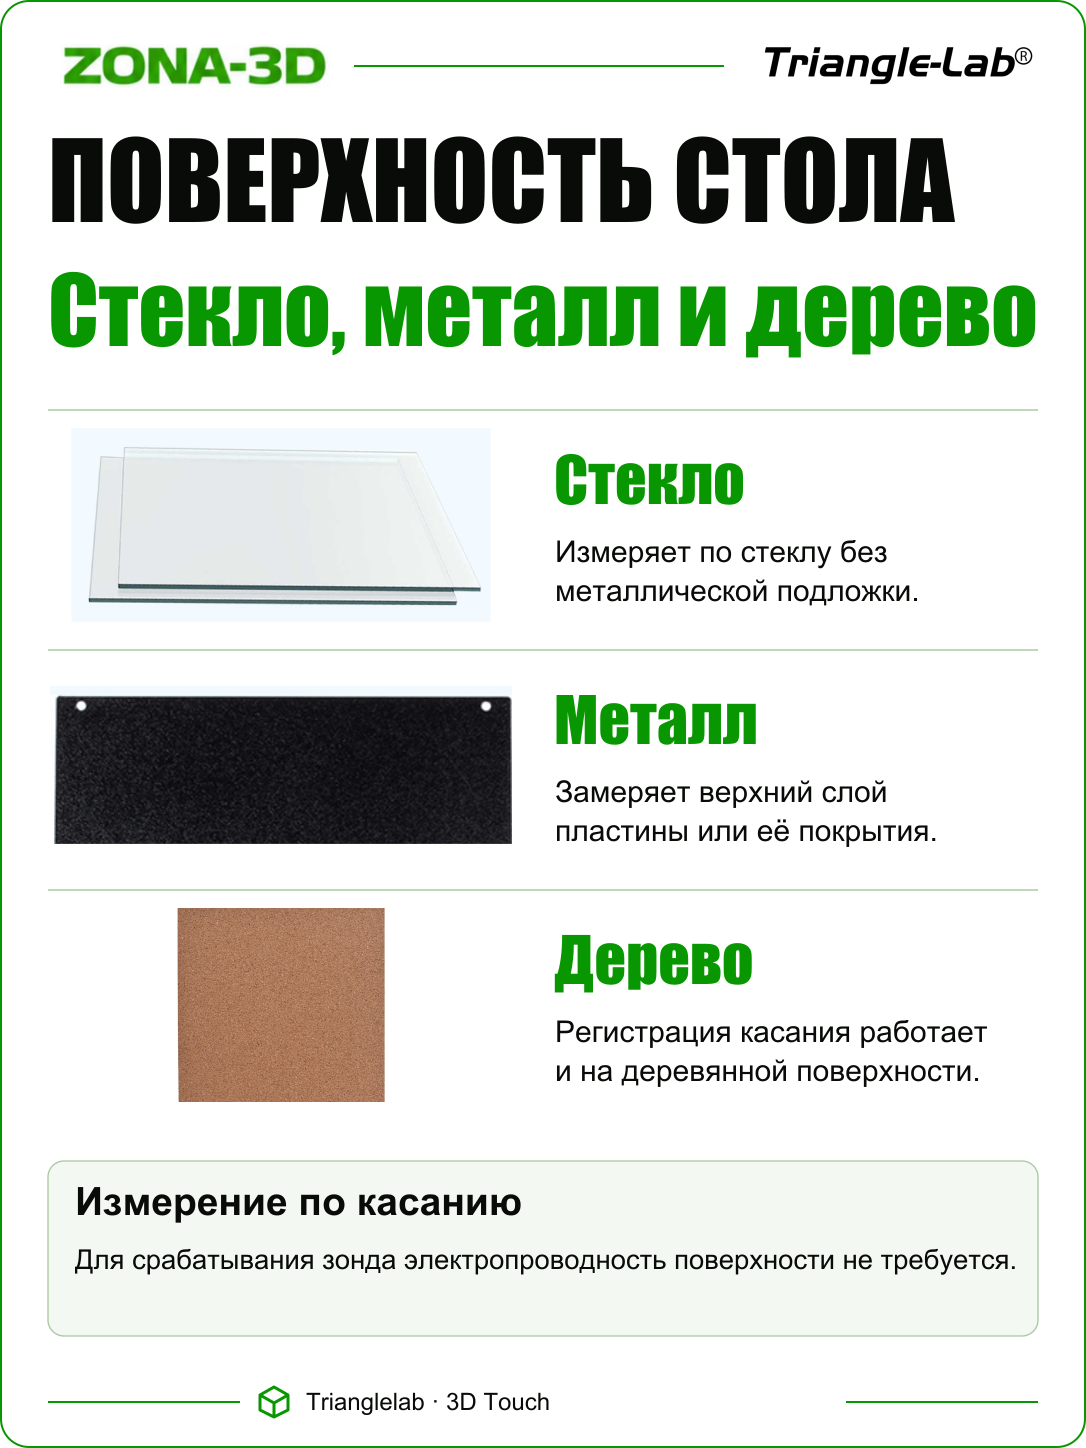
Перед измерением щуп выдвигается и касается поверхности раньше сопла. После измерения он убирается, освобождая место для печати. Датчик работает с твёрдыми покрытиями, включая стекло, металл и PEI: для регистрации касания ему не нужна металлическая цель под поверхностью.
Сам 3D Touch не вращает регулировочные винты стола и не исправляет люфты механики. Он даёт прошивке измерения. Для хорошего первого слоя нужны жёсткое крепление зонда, правильно настроенный Z-offset, доступные точки измерения и применение актуальной сетки в начале печати.
Исполнение и размеры
| Производитель / модель | Trianglelab 3D Touch |
|---|---|
| Принцип | Контактное измерение; электромагнитный привод щупа и датчик Холла |
| Питание | 5 В постоянного тока |
| Подключение | Пять проводов: питание, управление щупом и сигнал касания |
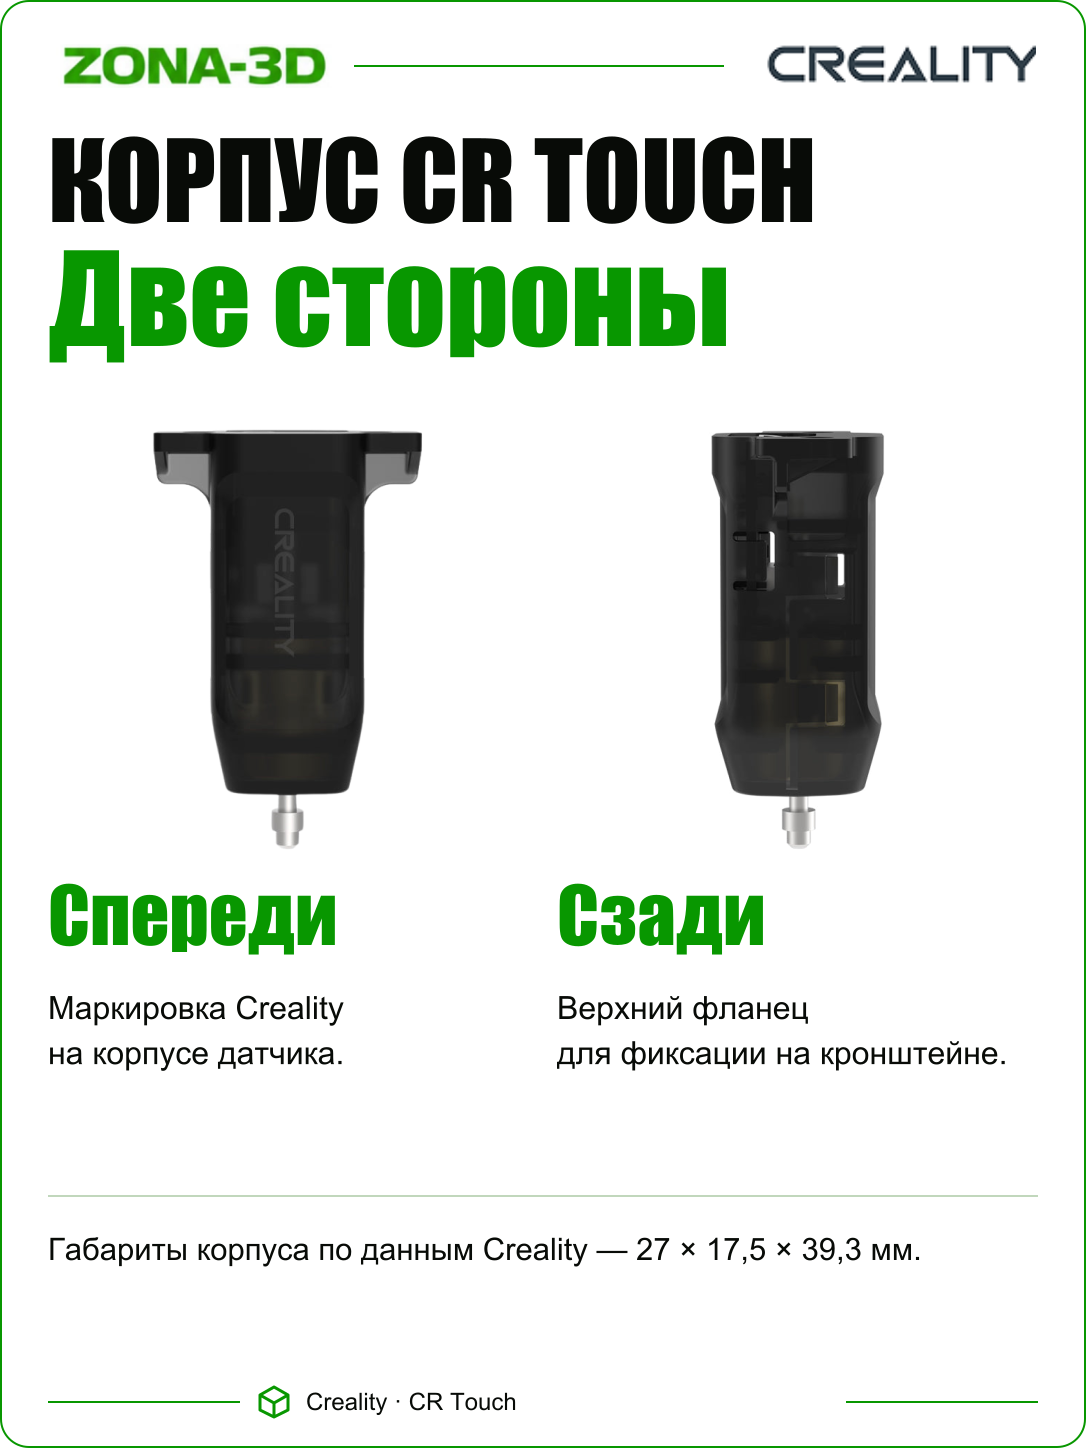
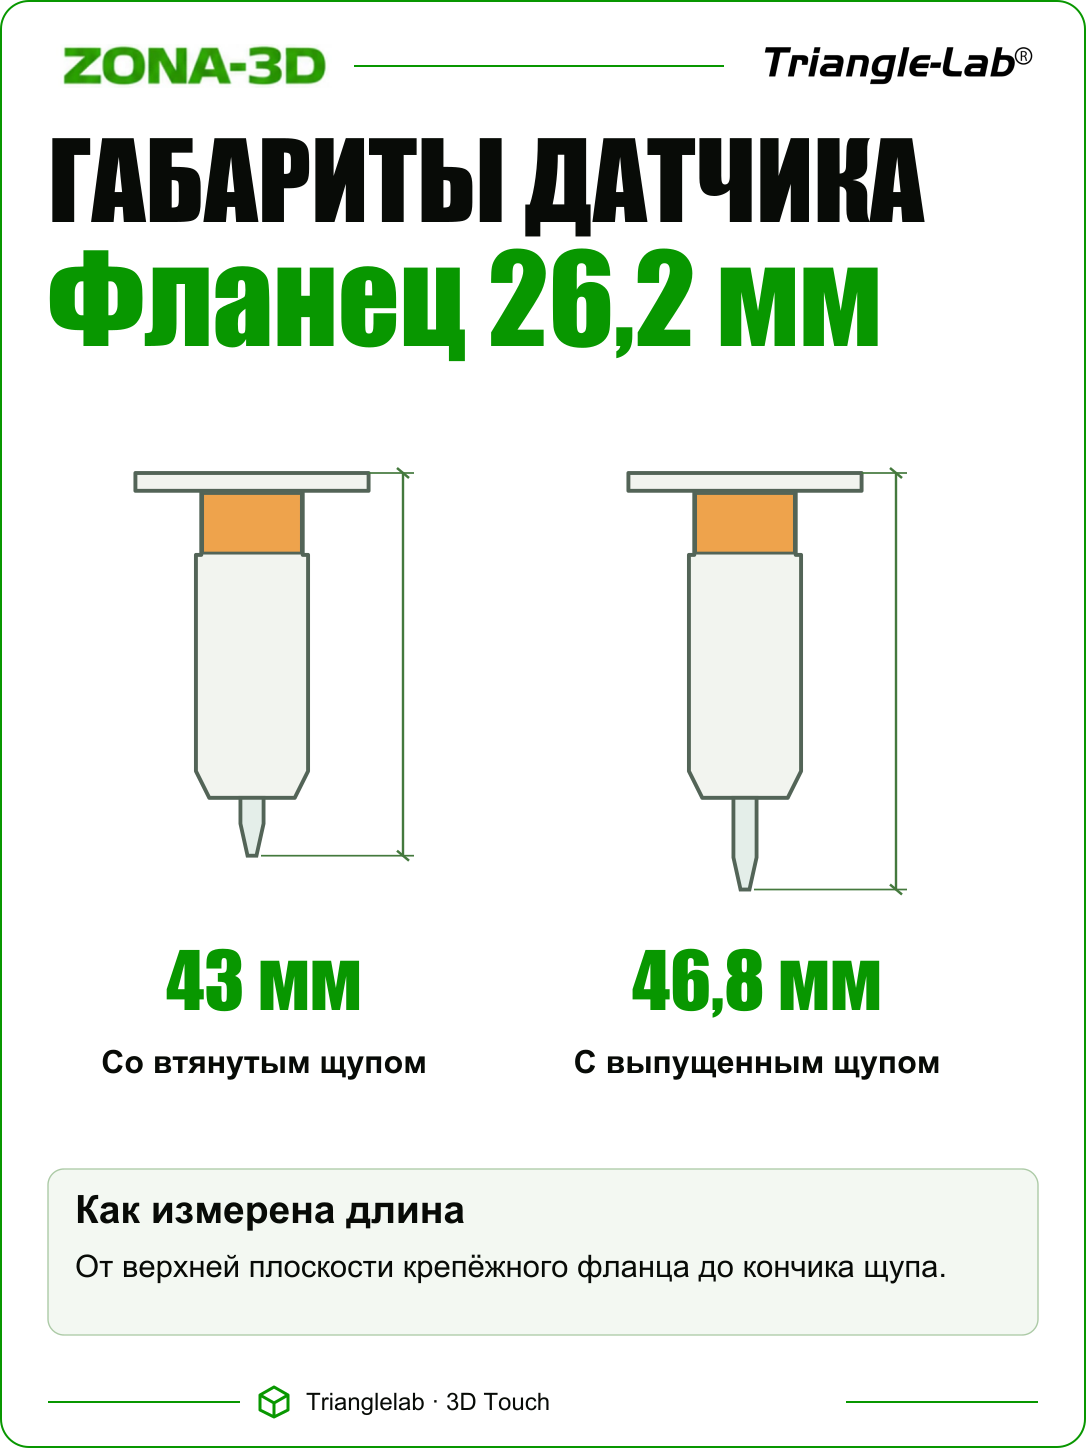
| Ширина монтажного фланца | 26,2 мм по чертежу Trianglelab |
| Полная высота, щуп втянут | 43 мм по чертежу |
| Полная высота, щуп выдвинут | 46,8 мм по чертежу |
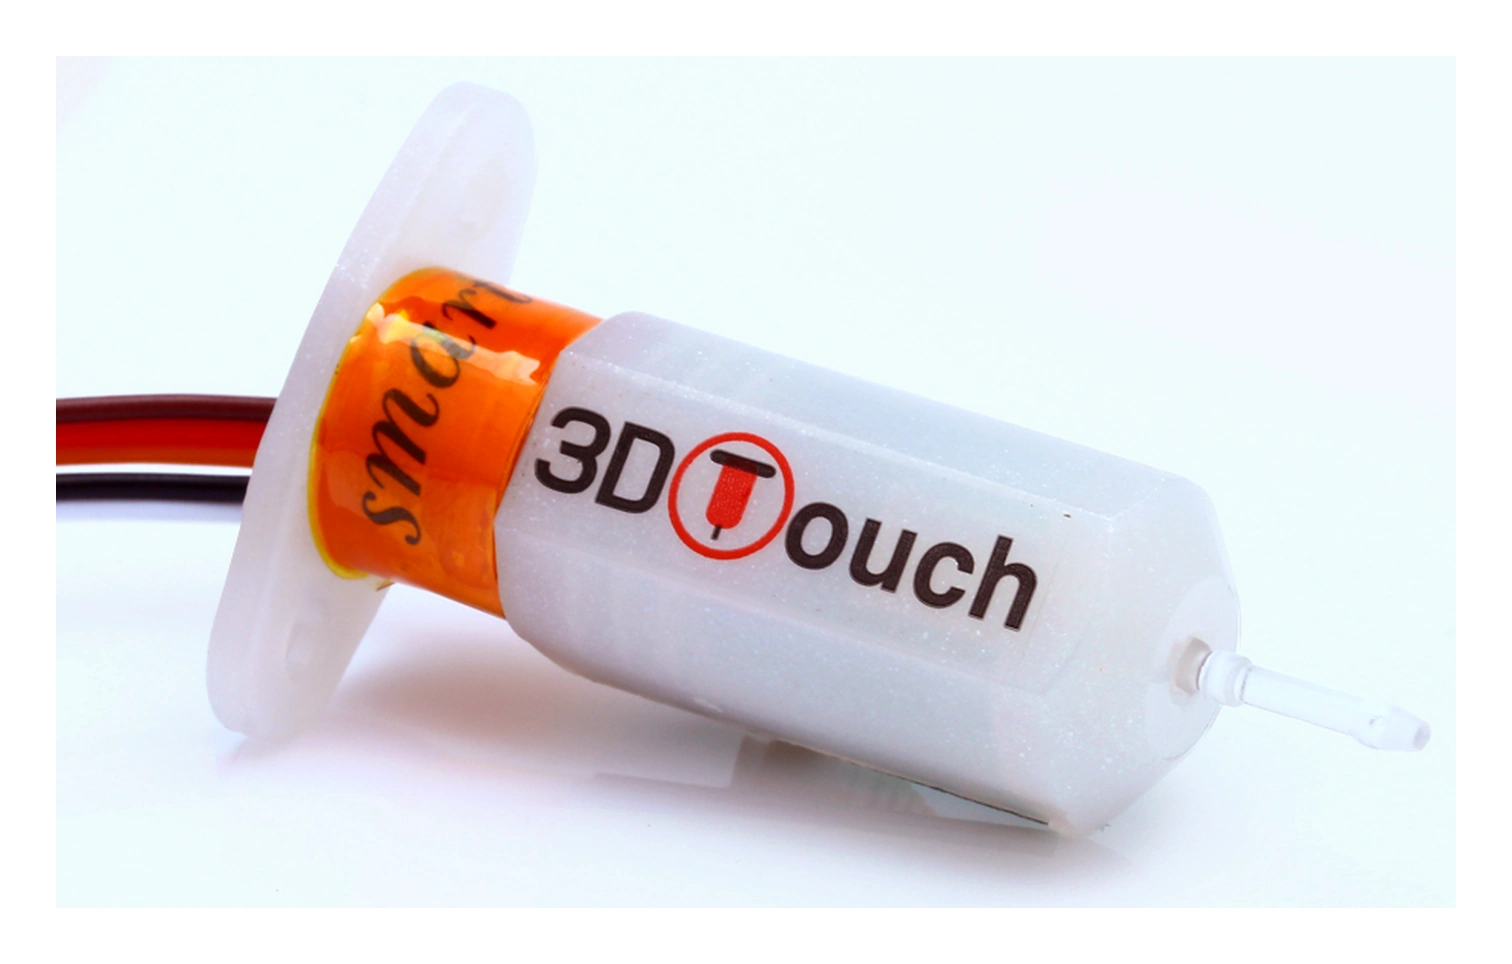
| Исполнение на фото | Прозрачный щуп, корпус 3D Touch и разъём на плате |
У Trianglelab встречаются обновления конструкции и разные длины кабеля. При подборе крепления сверяйте фактическое исполнение; длину кабеля и наличие запасного щупа нельзя определять по общему названию модели.
Высота крепления и Z-offset
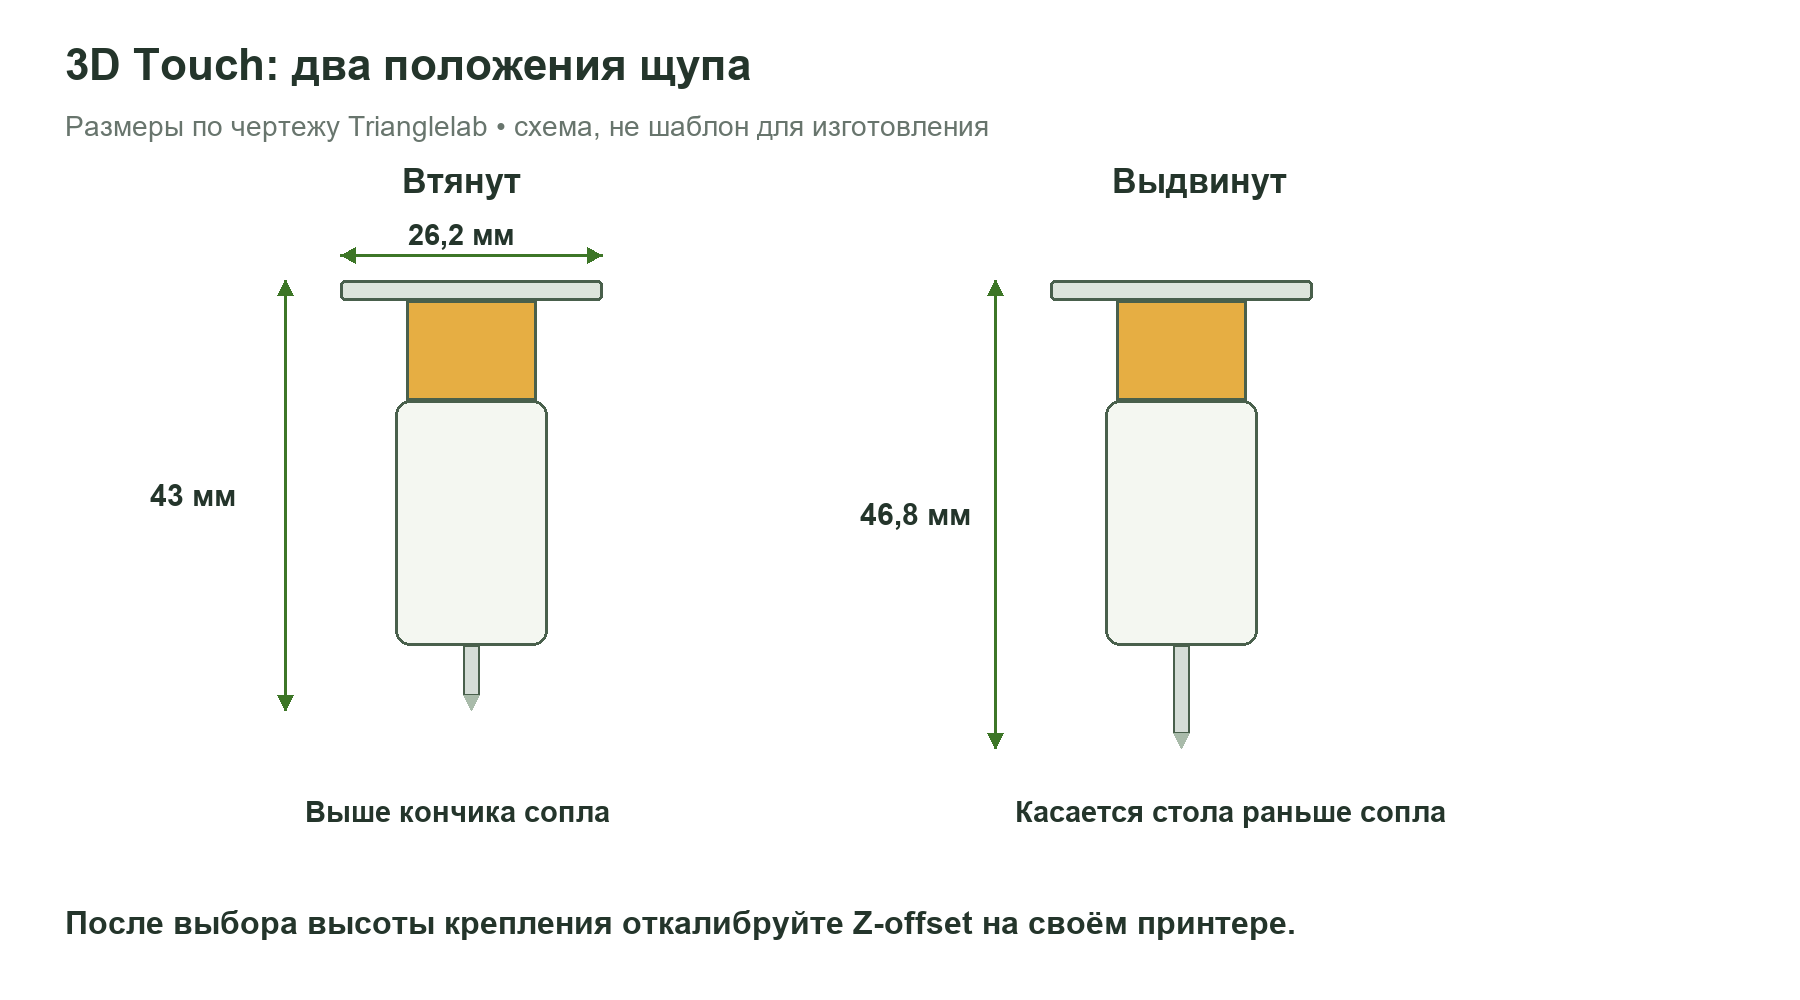
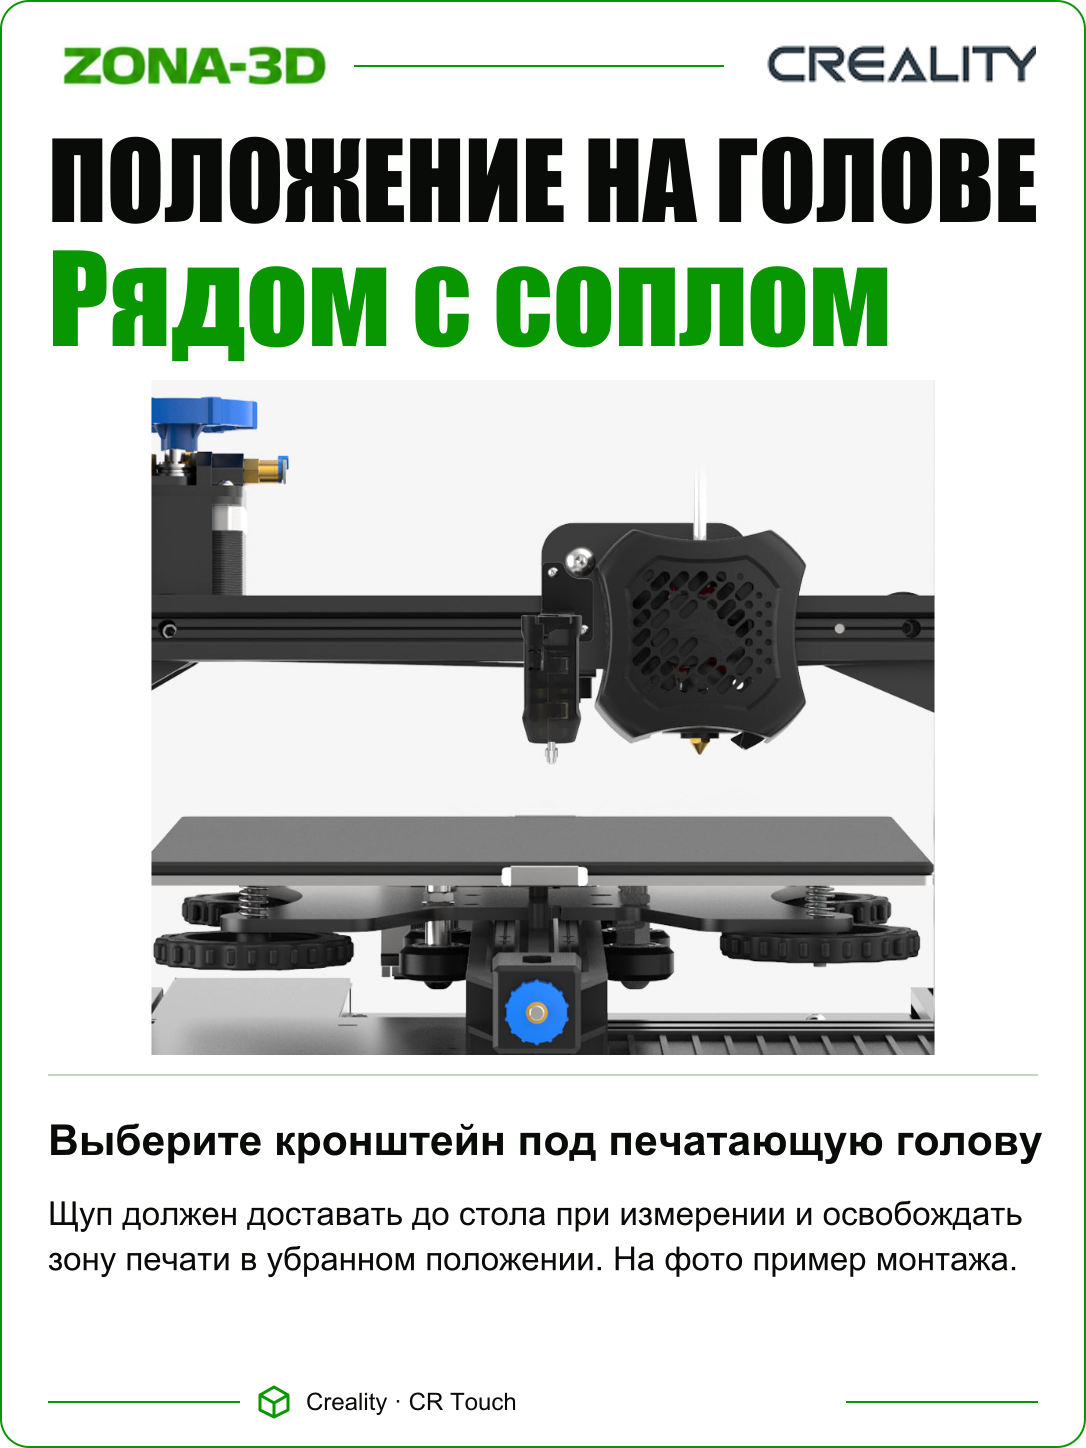
Кронштейн должен удерживать корпус без качания. На пути щупа не должно быть воздуховода, проводов или наплывов пластика. Высоту крепления подбирают так, чтобы сохранялись оба условия, показанные на схеме; после этого отдельно калибруют Z-offset.
Смещения X/Y описывают положение щупа относительно сопла. Они нужны для границ сетки: сопло может находиться над столом, а смещённый датчик — уже за его краем. После замены кронштейна, сопла или рабочей поверхности повторите соответствующую калибровку.
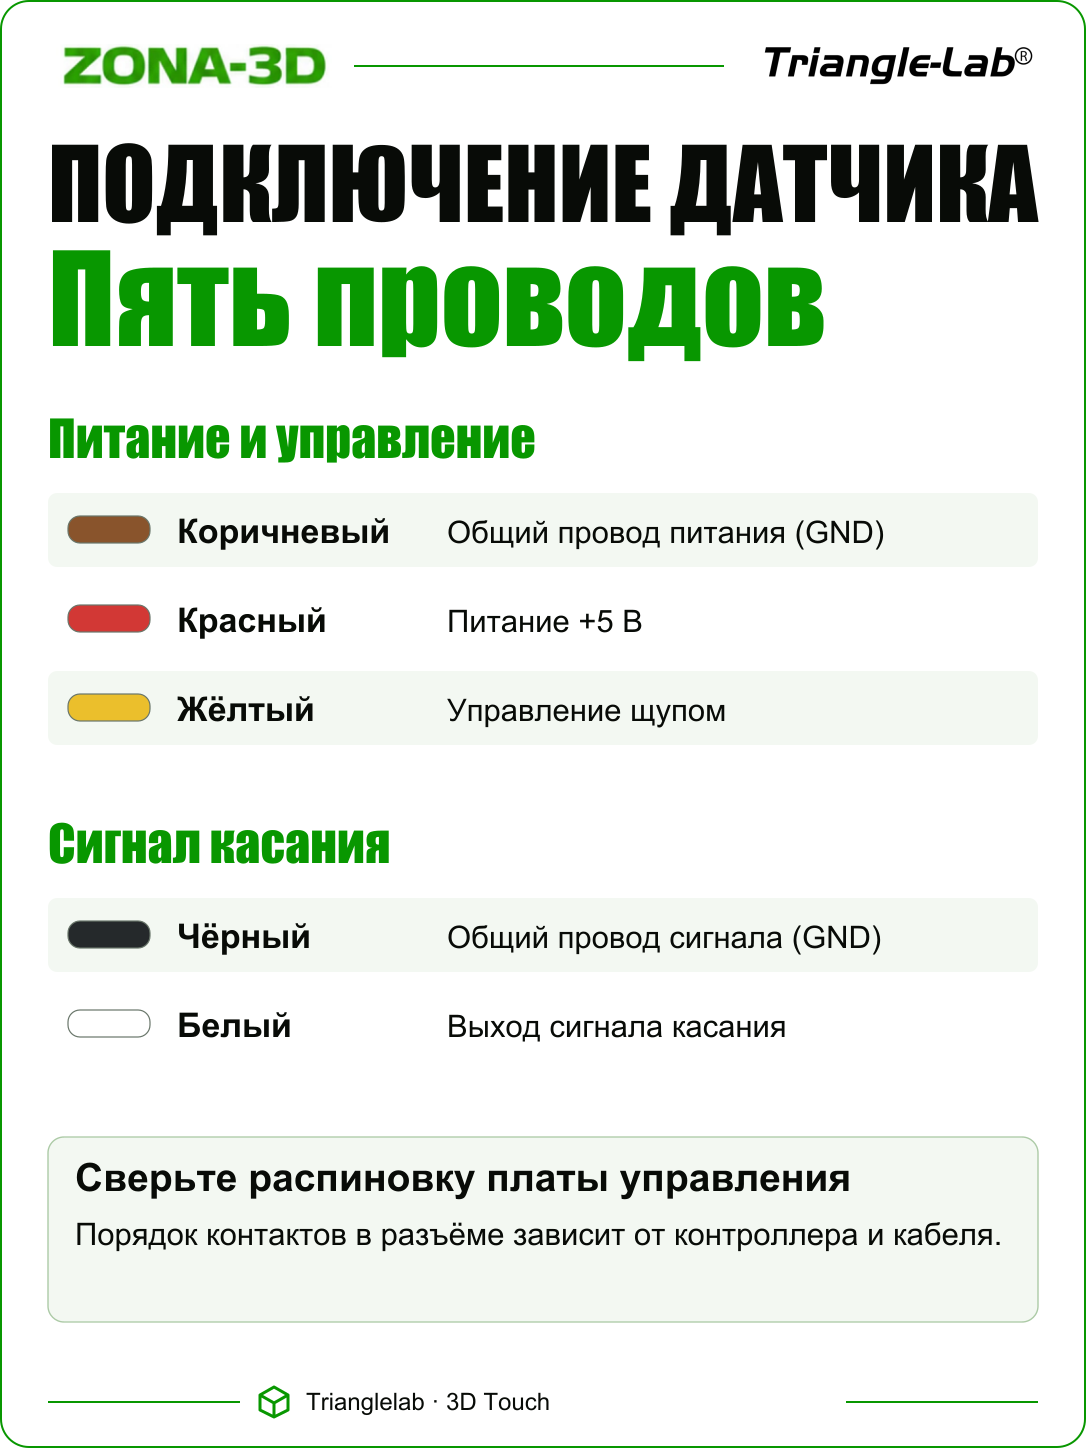
Пять проводов: проверяйте функцию каждого
| Коричневый по документации Trianglelab | Общий провод питания, GND |
|---|---|
| Красный | Питание +5 В |
| Жёлтый | Управляющий сигнал щупа |
| Чёрный | Общий провод сигнальной цепи |
| Белый | Выход сигнала касания |
Это обозначения штатной схемы Trianglelab. Перед подключением сопоставьте цепи на обоих концах своего кабеля: переходник или удлинитель может изменить порядок контактов. Совпадение формы колодки ещё не подтверждает правильную распиновку.
На основной плате должны быть подходящие 5 В, управляющий вывод и вход зонда с совместимым электрическим уровнем. Не подавайте на питание датчика 12/24 В. Настройки режима выхода оригинального BLTouch V3 нельзя автоматически переносить на Trianglelab только из-за сходного протокола.
Проверка до первого поиска нуля
- При отключённом питании подключите датчик по схемам зонда и основной платы. Убедитесь, что кабель не натягивается на всём ходе головы.
- Проверьте самотестирование, выдвижение и втягивание щупа. При мигании ошибки сначала устраните причину.
- До приближения сопла к столу проверьте сигнал касания и остановку движения по нему, оставляя возможность немедленно остановить принтер.
- Задайте X/Y-offset, откалибруйте Z-offset и проверьте повторяемость измерений в одной точке.
- Постройте сетку в рабочем тепловом состоянии, затем проверьте её применение и первый слой.
Не тяните щуп с усилием и не изгибайте его. Загрязнение, деформация щупа или люфт кронштейна могут испортить повторяемость; программная сетка не устраняет такие неисправности.
Полезные команды настройки
| Klipper: pin_down / pin_up | BLTOUCH_DEBUG COMMAND=pin_down и COMMAND=pin_up проверяют управление щупом |
|---|---|
| Klipper: QUERY_PROBE | Проверяет состояние входа; touch_mode и поведение совместимых датчиков сверяют с руководством |
| Klipper: PROBE_CALIBRATE | Калибровка Z-offset после проверки механики и подключения |
| Klipper: PROBE_ACCURACY | Повторные касания в одной точке для оценки разброса |
| Klipper: BED_MESH_CALIBRATE | Построение сетки поверхности после настройки зонда |
| Marlin: M851 | Смещения зонда относительно сопла в поддерживаемой конфигурации |
| Marlin: M48 | Тест повторяемости; требует включённой Z_MIN_PROBE_REPEATABILITY_TEST |
Номера выводов, смещения и границы измерений задаются для вашего принтера. У совместимых с BLTouch датчиков встречаются особенности проверки состояния в Klipper. Параметры pin_up_reports_not_triggered и pin_up_touch_mode_reports_triggered не следует отключать наугад: используйте процедуру диагностики из официальной инструкции.
Если щуп исправен, а первый слой неодинаков
Сначала сравните повторные измерения одной точки. Стабильные результаты при плохом первом слое часто требуют проверки Z-offset, применения сетки и механики, а большой разброс — проверки крепления, щупа и соединений. После смены покрытия заново учитывайте его толщину и тепловое состояние стола.
Сохранение сетки и её загрузка — разные операции. Проверьте стартовую последовательность своей прошивки: наличие измерений в памяти само по себе не доказывает, что компенсация включена для текущего задания.
Документация
Klipper: подключение и особенности совместимых зондов · Калибровка смещений · Сетка поверхности · Marlin M851 · Marlin M48.